Holz fräsen: Kanten, Profile und saubere Konturen
Eine Oberfräse folgt einer Führung und nimmt dabei ein festgelegtes Profil ab. Für eine runde Tischkante brauchst du deshalb einen anderen Fräser und einen anderen Bezug als für eine vertiefte Nut. Plane zuerst die fertige Form, dann Werkzeug, Auflage und Fräsweg.
Weitere Informationen und passende Links
Das brauchst du
Werkzeug
- Geeignete Ober- oder Kantenfräse
- Passender, unbeschädigter Fräser
- Anschlag, Schablone oder Fräser mit Anlauflager
- Spannmittel und Absaugung
Material
- Gut aufliegendes Holz
- Reststück gleicher Art und Stärke
Welche Form soll die Holzkante bekommen?
Zeichne das gewünschte Profil auf die Stirnseite eines Reststücks. Diese kleine Schnittzeichnung beantwortet bereits wichtige Fragen: Wie viel Holz bleibt stehen? Wo läuft ein Kugellager? Und soll nur eine scharfe Ecke verschwinden oder die gesamte Kante eine sichtbare Rundung erhalten?
Eine Fase ist gerade, eine Rundung gekrümmt
Eine Fase ersetzt die Ecke durch eine schräge Fläche. Bei einer 45-Grad-Fase sind die beiden Rücksprünge an einer rechtwinkligen Kante gleich groß. Eine Abrundung verbindet die Flächen dagegen mit einem Bogen. Der angegebene Radius beschreibt dessen Größe; er ist nicht der Gesamtdurchmesser des Fräsers.
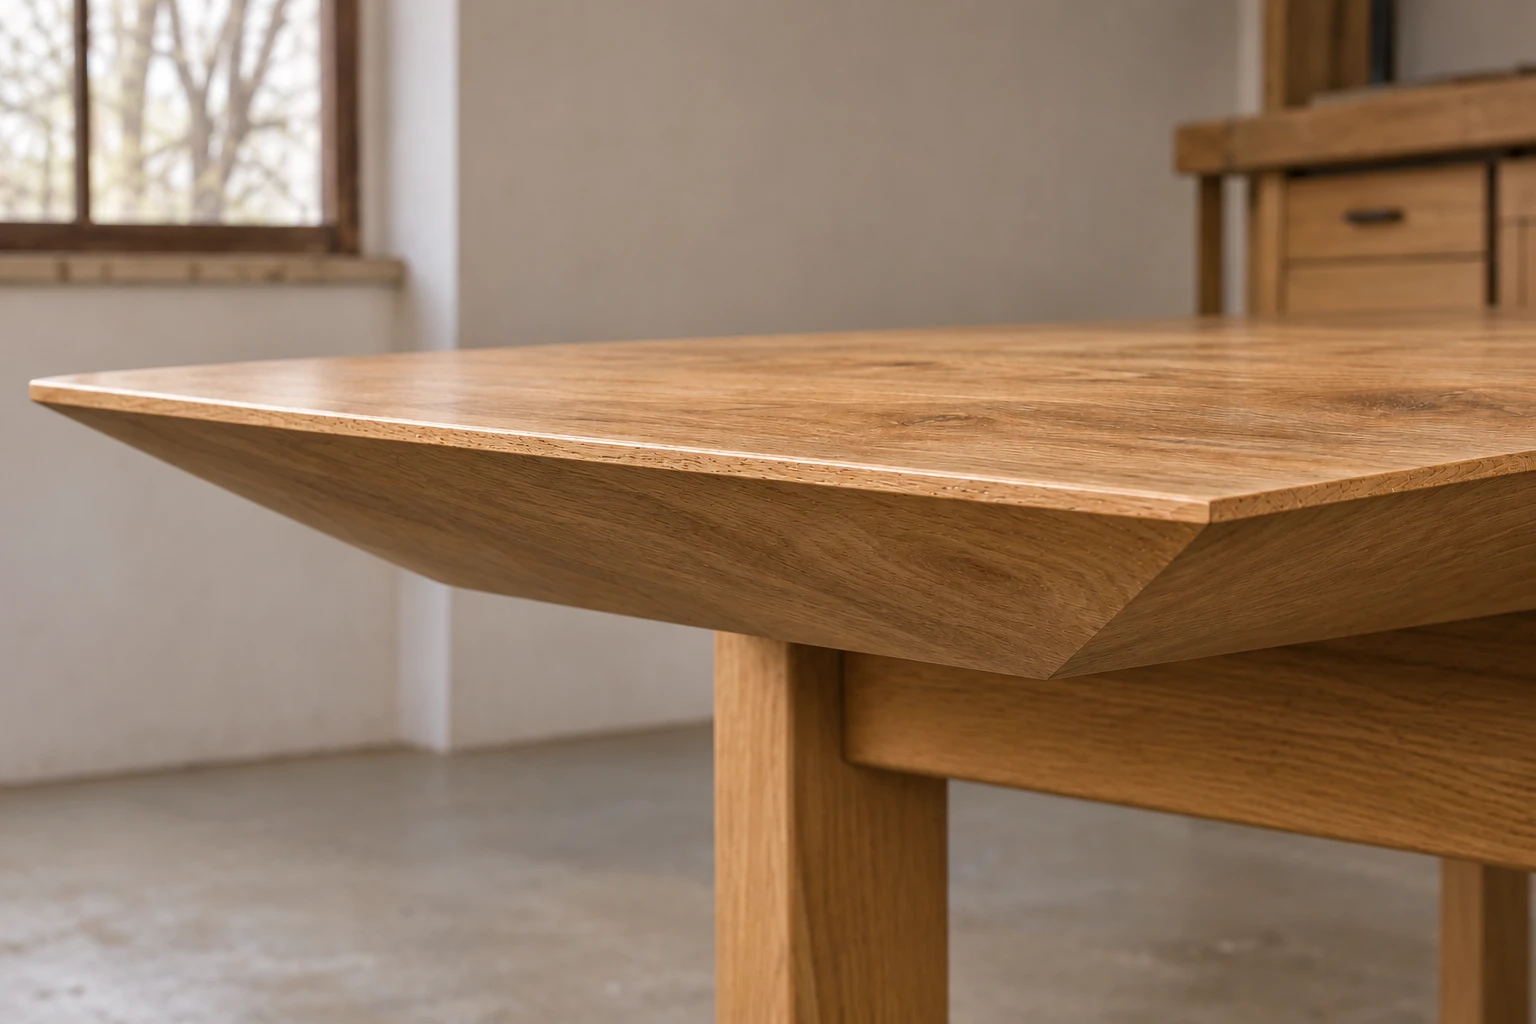
Für eine Tischplatte lohnt ein Profilstück in Originalstärke. Ein großer Radius kann die Kante angenehm weich machen, verändert aber das Erscheinungsbild erheblich. Eine kleine Fase wirkt zurückhaltender. Prüfe zugleich die Unterseite: Dort können Beschläge, eine Zarge oder eine vorhandene Nut den verfügbaren Querschnitt begrenzen.
Eine gebrochene Kante braucht oft keine Maschine
„Kanten brechen“ bedeutet, die scharfe Ecke geringfügig abzunehmen. Das kann mit einem scharfen Handhobel oder einem festen Schleifklotz gelingen. Führe das Werkzeug kontrolliert über die ganze Länge und vergleiche die entstehende schmale Fläche. Mit losem Schleifpapier und wechselndem Fingerdruck entsteht leichter eine ungleichmäßige Rundung.
Willst du Holz ohne Fräse deutlich abrunden, markierst du zunächst die Grenzen des Profils. Nimm mit Hobel oder Raspel mehrere kleine Facetten ab und nähere dich mit dem Schleifklotz der Rundung. Eine aus Karton gefertigte Gegenform hilft bei der Kontrolle. An Hirnholz und wechselnder Faserrichtung sind kurze, vorsichtige Schnitte sinnvoll; ein stumpfer Hobel verschlechtert das Ergebnis.
TURBOPlane und Woodcarver: freie Formen statt geführter Nuten
Power-Carving-Werkzeuge tragen Holz mit einer Frässcheibe ab. Damit kannst du etwa eine grobe Wölbung oder eine plastische Kontur ausformen. Anders als bei einer Oberfräse bestimmen hier deine Führung und die Werkzeuggeometrie die Form. Eine maßhaltige Schranknut oder ein genaues Scharnierbett ist deshalb keine typische Aufgabe für diese Scheiben.
Beim Arbortech TURBOPlane IND.FG.400 müssen Scheibe, Aufnahme, Flansche und Winkelschleifer zusammenpassen. Arbortech nennt unter anderem einen Zusatzhandgriff und eine verstellbare Metall-Schutzhaube; die Montagezeichnung zeigt die zugehörige Anordnung. Die bloße Angabe „passt auf 115 oder 125 mm“ reicht als Prüfung nicht aus. Lies auch die Freigaben des Maschinenherstellers. Verändert sich der Lauf oder springt das Werkzeug, beendest du die Arbeit und klärst die Ursache bei stillgesetzter Maschine.
Bei „Kaindl Woodcarver“ ist zuerst das genaue Modell zu bestimmen. Im Herstellerkatalog heißt das ältere Werkzeug Woodcarver Gold; das Set enthält eine eigene Schutzhaube, während die Nachkauf-Scheibe allein angeboten wurde. Daraus folgt gerade nicht, dass eine einzelne Scheibe ohne vollständige Schutzausstattung einsatzbereit wäre. Der aktuelle Super-Carver V9 hat eine andere Konstruktion und eine eigene Gebrauchsanleitung. Diese verlangt unter anderem die vollständig montierte Schutzeinrichtung, sichere Befestigung des Holzes und Zweihandführung; zum Trennen ist dieses Modell ausdrücklich nicht vorgesehen.
Übertrage deshalb weder Zubehör noch Arbeitsweise von einem Carver auf einen anderen. Für eine konkrete Kaufentscheidung sind Modellnummer, vorgesehene Holzform, Maschinenfreigabe und vollständige Ausrüstung wichtiger als ein allgemeines Markenurteil. Eine improvisierte Säge- oder Kettenscheibe ist kein Ersatz für ein freigegebenes Frässystem.
| Gewünschte Form | Geeigneter Ansatz | Wichtiger Bezug |
|---|---|---|
| Kleine gebrochene Kante | Handhobel oder Schleifklotz | Gleichmäßige schmale Fläche |
| Sichtbare 45°-Fase | Fasefräser oder Handhobel | Breite der Fase an beiden Flächen |
| Gleichmäßiger Kantenradius | Abrundfräser mit passender Führung | Radius und verbleibende gerade Kante |
| Freie Außenkontur | Vorgefertigte Schablone und Kopierwerkzeug | Fertige Kontur samt Fräserversatz |

Fräser und Führung müssen zusammenpassen
Der Schneidenquerschnitt bestimmt die Form. Die Führung bestimmt, wo diese Form entsteht. Ein sauber geschliffener Fräser kann eine schiefe Führung nicht ausgleichen. Prüfe daher die Bezugskante, bevor du eine Maschine einrichtest.
Das Kugellager folgt jeder Unebenheit
Ein Anlauflager tastet eine vorhandene Kante oder Schablone ab. Dellen, Leimreste und Ausbrüche werden dabei in das neue Profil übertragen. Bereite die Lauffläche gerade und sauber vor. Das Lager muss über den gesamten Fräsweg an einer ausreichenden Fläche anliegen; an einer bereits stark abgerundeten Kante kann dieser Bezug fehlen.
Beim Abrunden von Ober- und Unterseite ist deshalb die Reihenfolge wichtig. Nach dem ersten Durchgang muss für den zweiten noch die vorgesehene Lagerfläche vorhanden sein. Ist das nicht der Fall, brauchst du eine geeignete andere Führung oder ein anders geplantes Profil. Eine dünne Leiste nach Gefühl am Lager vorbeizuführen ist keine brauchbare Ersatzlösung.
Parallelanschlag und Schiene für gerade Verläufe
Ein Parallelanschlag hält Abstand zu einer geraden Außenkante. Eine Führungsschiene oder eine festgespannte gerade Hilfsleiste erlaubt auch einen davon unabhängigen Fräsweg. Halte bei einer Hilfsleiste dieselbe Seite der Grundplatte am Anschlag; eine nicht exakt zentrische Grundplatte kann beim Verdrehen einen Maßfehler erzeugen. Fahre den ganzen Weg zunächst bei ausgeschalteter Maschine ab und prüfe Zwingen, Schlauch und Auflage.
Konturen mit Schablone kopieren
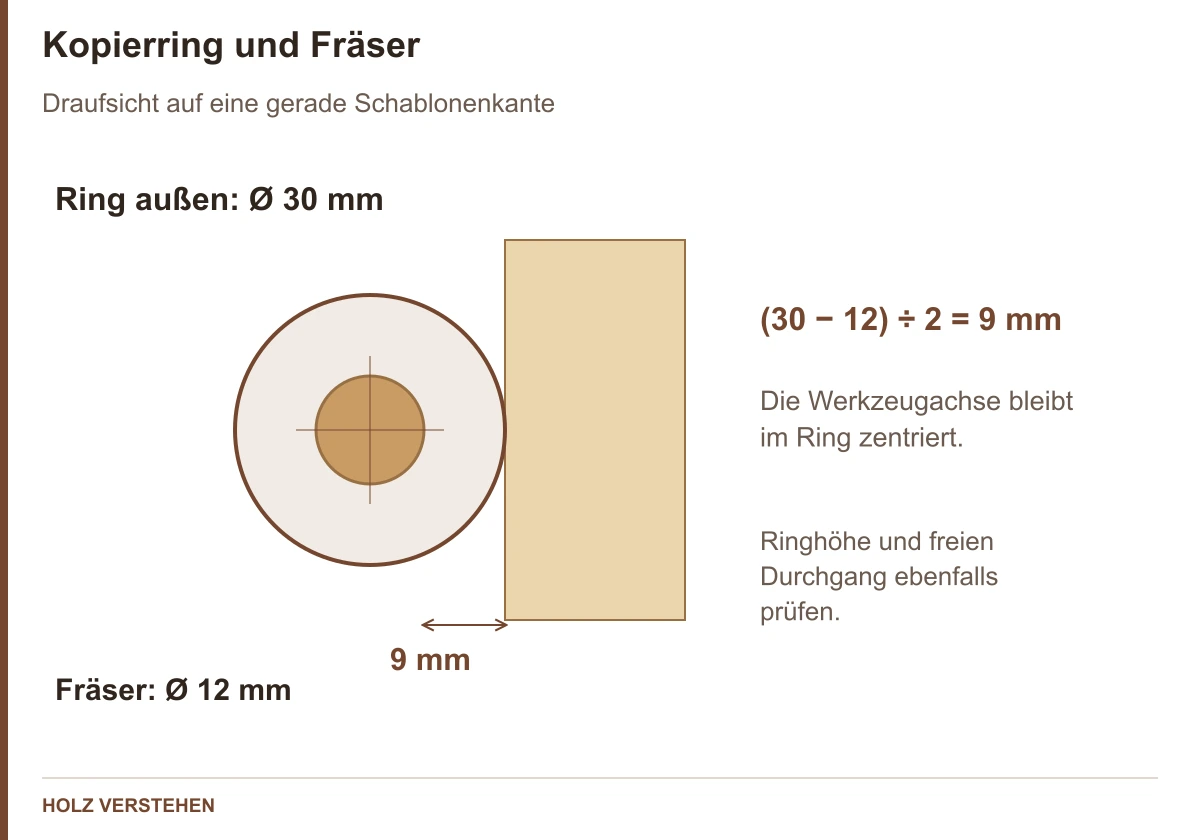
Bei einem Bündigfräser mit gleich großem Lager und Schneidendurchmesser entspricht die gefräste Kontur grundsätzlich der Laufkontur des Lagers. Ein Kopierring in der Grundplatte arbeitet anders: Er läuft an der Schablone, während ein kleinerer Fräser innerhalb des Rings schneidet. Der geometrische Abstand zwischen beiden beträgt die halbe Differenz ihrer Durchmesser.
Ein Ring mit 30 mm Außendurchmesser und ein Fräser mit 12 mm Durchmesser ergeben somit 9 mm Versatz. An einer rechteckigen Schablonenöffnung liegt die gefräste Innenkante um diesen Abstand innerhalb der Schablonenkante. Prüfe zusätzlich, ob der Fräser ausreichend frei durch den Ring passt und der Ring nicht unter einer zu dünnen Schablone auf dem Holz aufsetzt. Zentriere ihn entsprechend der Maschinenanleitung.
Unter „Kopierfräse“ kann außerdem eine eigenständige Maschine verstanden werden, die eine Vorlage mit einem Taster abfährt. Das ist ein anderer Aufbau als eine Handoberfräse mit Kopierring. Für eine einzelne Möbelseite genügt häufig die einfache Schablonenmethode; eine stationäre Kopiermaschine verlangt ihre eigene Bedienung und Schutzvorrichtung.
In welche Richtung wird gefräst?
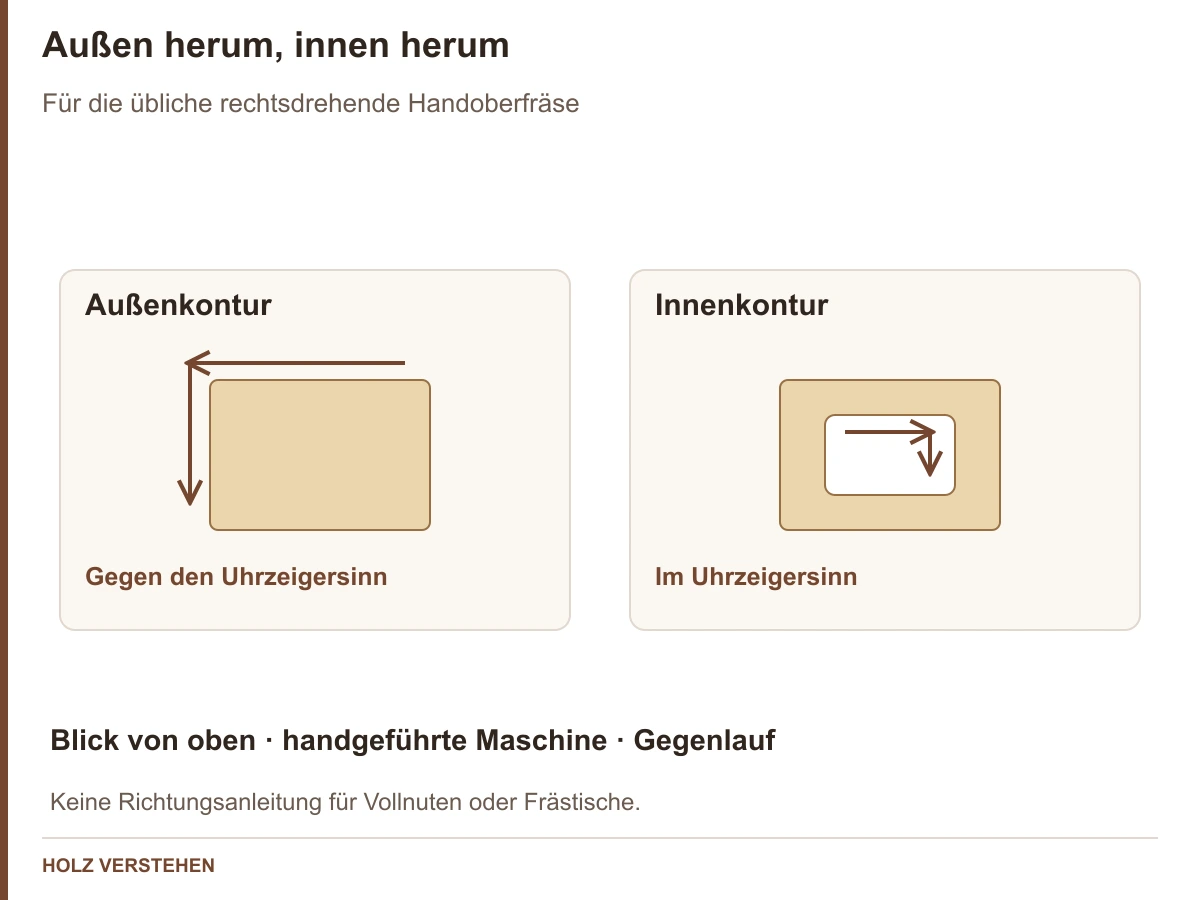
Bei der gewöhnlichen handgeführten Oberfräse wird im Gegenlauf gearbeitet. Die Maschine darf sich nicht selbst in den Schnitt ziehen. Bosch warnt in seiner POF-Anleitung ausdrücklich davor, dass Gleichlauf die Maschine aus der Hand reißen kann. Ein besonders kleiner Abtrag macht eine ungeeignete Vorschubrichtung nicht automatisch beherrschbar.
Außen herum anders als innen herum
Für eine übliche rechtsdrehende Handoberfräse, von oben auf das Holz gesehen, gilt beim Bearbeiten einer bestehenden Konturkante: außen gegen den Uhrzeigersinn, an einer inneren Aussparung im Uhrzeigersinn. Entscheidend ist die tatsächlich bearbeitete Seite. Markiere den Weg auf dem Probestück und gleiche ihn mit der Anleitung deiner Maschine ab.
Diese Merkhilfe ist keine Anweisung, eine Vollnut beliebig herum auszufräsen. Dabei greifen Schneiden an beiden Nutwänden an. Anschlagseite, Eintauchstelle und weitere seitliche Zustellungen müssen zur vorgesehenen Arbeitsweise passen. Auch ein Frästisch verändert den Blick und die Bewegung: Dort führst du das Holz am befestigten Werkzeug vorbei. Übertrage einen Pfeil für die Handmaschine nicht ungeprüft auf diesen Aufbau.
Faserausriss über die Vorbereitung begrenzen
Beginne mit einem scharfen, geeigneten Werkzeug und einem kleinen kontrollierten Abtrag. Ein vorgefertigter Rohzuschnitt nahe der späteren Kontur vermeidet, dass ein Kopierfräser große, wechselnde Holzmengen wegnehmen muss. Stütze ausrissgefährdete Enden mit einer passenden Zulage, soweit die Führung das zulässt. Bei stark wechselnder Faser kann ein anderes Werkzeug oder die Nacharbeit von Hand sinnvoller sein als ein riskanter Richtungswechsel.
Drehzahl, Schnittgeschwindigkeit und Zustellung
Die Drehzahl in Umdrehungen pro Minute sagt allein noch nicht, wie schnell sich eine Schneide am Außenumfang bewegt. Ein großer Fräser legt bei derselben Drehzahl einen längeren Weg zurück als ein kleiner. Deshalb gehören Fräserdurchmesser und Drehzahl zusammen.
Eine Rechnung hilft beim Verständnis
Die Umfangsgeschwindigkeit lässt sich geometrisch berechnen: v = π × D × n / 60.000, wenn D in Millimetern, n in Umdrehungen pro Minute und v in Metern pro Sekunde eingesetzt werden. Bei 20.000 U/min ergeben 10 mm Durchmesser rund 10,5 m/s, 20 mm rund 20,9 m/s und 40 mm rund 41,9 m/s.
Diese Zahlen sind keine Einstelltabelle für Holzarten. Die zulässige Drehzahl richtet sich nach dem konkreten Fräser, seiner Größe und Bauart, der Maschine und dem Material. Halte sowohl den angegebenen Drehzahlbereich als auch die Höchstdrehzahl ein. Ein theoretisch passender Rechenwert hebt keine Werkzeuggrenze auf.
Mehrere Durchgänge entlasten den Schnitt
Große Materialmengen werden in geeigneten Stufen abgenommen. Dabei müssen Fräserlänge, Schaftspannung und Führung in jeder Stufe stimmen. Ziehe einen Fräser nicht weiter aus der Spannzange, um fehlende Reichweite zu gewinnen. Die vorgeschriebene Einspanntiefe bleibt erhalten.
Brandspuren können mit stockendem Vorschub, stumpfen oder verschmutzten Schneiden und einer ungünstigen Einstellung zusammenhängen. Prüfe die Ursache bei stillgesetzter Maschine. Einfach schneller zu schieben kann Überlastung und Kontrollverlust erzeugen; einfach langsamer zu werden kann die Reibung erhöhen. Ein neues Probestück zeigt, ob die gezielte Änderung hilft.
Vom Probestück zur fertigen Kante
Spanne das Holz so, dass die Fräse über den gesamten Weg sicher aufliegt. Eine schmale Balkenkante braucht gegebenenfalls eine dafür geeignete breitere Auflage oder Fräshilfe. Das Gewicht der Maschine darf das Bauteil nicht kippen lassen. Die hier beschriebenen Arbeiten betreffen Möbel und andere nichttragende Teile.
Die Einstellung am gleichen Material prüfen
Verwende ein Reststück gleicher Stärke, mit vergleichbarer Kante und Faserrichtung. Stelle das Profil ein, fertige die Probe und kontrolliere nicht nur die Form, sondern auch kleine Absätze am Übergang. Beim Abrundfräser kann eine geringfügig falsche Höhe eine sichtbare Stufe erzeugen. Korrigiere die Einstellung vor der eigentlichen Platte.
Halte die Maschine an den vorgesehenen Griffen, schließe die Absaugung an und verwende Augen- und Gehörschutz. Einstellungen und Werkzeugwechsel erfolgen mit vom Strom getrenntem Gerät beziehungsweise entnommenem Akku. Setze die Maschine erst ab, wenn das Werkzeug steht. Greife nicht unter die Grundplatte, um währenddessen das Holz zu stützen.
Wellen als gewünschtes Relief
Eine absichtlich wellige Holzoberfläche entsteht durch ein geplantes Relief, nicht durch ungleichmäßiges Kantenfräsen. Lege bei einem gerippten Muster Abstand, Tiefe und Profil der Bahnen fest. Gleichmäßig wiederholte Hohlkehlen lassen sich mit passendem Werkzeug und einer wiederholgenauen Führung herstellen; ein frei geschwungenes räumliches Wellenmuster kann dagegen eine entsprechend programmierte CNC-Bearbeitung erfordern.
Prüfe an einem Muster, ob die verbleibenden Stege stabil genug sind und sich die Vertiefungen schleifen sowie reinigen lassen. Eine dekorative Wandfläche hat andere Anforderungen als eine häufig berührte Tischoberfläche. Für einfache Vertiefungen findest du die passende Vorbereitung bei Nuten, Falzen und Hohlkehlen; für flächiges Einebnen bei Holz planfräsen.
Beispiele aus der Praxis
Eine kleine Stufe neben der Rundung
Nach der Probe bleibt am Übergang zur Fläche eine feine Stufe. Vergleiche das Profil mit der Zeichnung und kontrolliere Fräserhöhe sowie Lagerlauf. Die Stufe erst an der fertigen Tischplatte wegzuschleifen verändert leicht den Radius. Eine korrigierte Einstellung an einem zweiten Reststück ist der bessere nächste Schritt.
Die kopierte Form wird unerwartet kleiner
Die Schablone wurde direkt auf Endmaß gebaut, gearbeitet wird aber mit Kopierring und kleinerem Nutfräser. Dadurch liegt die gefräste Kontur versetzt. Berechne den halben Durchmesserunterschied und passe die Vorlage für Innen- oder Außenführung an. Kontrolliere das tatsächliche Ergebnis an einer Probe.
Die letzte Ecke bricht aus
Am Ende einer quer zur Faser bearbeiteten Kante fehlt eine Stütze. Prüfe, ob eine festgespannte Opferzulage den Austritt auffangen kann. Reduziere außerdem die vorher stehen gelassene Materialzugabe. Eine größere spätere Rundung kaschiert den Fehler nur, wenn sie weiterhin zum geplanten Möbel passt.
Häufige Fehler
Das Lager auf einer beschädigten Kante führen
Die neue Kontur übernimmt die Unebenheit. Erst die Lauffläche vorbereiten.Eine Drehzahl aus einer allgemeinen Tabelle übernehmen
Werkzeug- und Maschinenfreigabe bestimmen die zulässige Einstellung.Eine kleine Leiste lose festhalten
Das Holz braucht eine sichere Spannung und ausreichende Maschinenauflage.Häufige Fragen
Wie kann ich Holzkanten ohne Fräse abrunden?
Mit markierten Profilgrenzen, einem scharfen Handhobel oder einer Raspel und anschließend einem festen Schleifklotz. Arbeite schrittweise über die ganze Länge und prüfe die Form mit einer Schablone. Für nur leicht gebrochene Kanten reicht oft ein kleiner kontrollierter Abtrag.
Fräse ich im oder gegen den Uhrzeigersinn?
Bei einer üblichen rechtsdrehenden Handoberfräse wird eine vorhandene Außenkontur von oben gesehen gegen den Uhrzeigersinn bearbeitet, eine Innenkontur im Uhrzeigersinn. Das beschreibt Gegenlauf an diesen Kanten. Vollnuten und Frästische brauchen die passende Anleitung für ihren eigenen Aufbau.
Welcher Radius passt an eine Tischkante?
Das hängt von Plattenstärke, gewünschter Form und verbleibender Lager- beziehungsweise Befestigungsfläche ab. Fertige ein Profilstück in Originalstärke. Ein großer Radius fühlt sich anders an und verändert die Optik deutlich stärker als eine kleine Fase.
Kann ich mit der Oberfräse einen Schlitz in Holz herstellen?
Ja, mit geeignetem eintauchfähigem Werkzeug, sicherer Führung und festgelegten Endpositionen. Nutbreite, Tiefe und verbleibende Holzstärke müssen zur Funktion passen. Ein Profilfräser ohne Eintauchfreigabe ist dafür nicht automatisch geeignet.
Quellen und weiterführende Informationen
- Bosch POF: Führung, Fräsrichtung und Kopierhülse
- Festool: Kreisfräsen und Fräsrichtung an Konturen
- Trend: Grundlagen der Oberfräse und Führung mit Kopierring
- DGUV: Branche Tischler- und Schreinerhandwerk
- Arbortech: TURBOPlane, Anforderungen und Montageanleitung
- Kaindl: Woodcarver Gold und Schutzhaube im Herstellerkatalog 2024
- Kaindl: Super-Carver V9, modellbezogene Gebrauchsanleitung
Weiterlesen zum Thema
Schweizer Kante: Profil planen und sauber herstellen

Kreise und Ausschnitte in Holz sägen oder fräsen

Nuten und Falze fräsen: Maße, Führung und Passung
Holz planfräsen: Auflage, Führung und Abtrag
Holz lackieren: Lackwahl, Grundierung und sauberer Auftrag