Den passenden Fräser für Holz auswählen
Wähle einen Fräser zuerst nach dem gewünschten Schnitt und der vorhandenen Maschine. Danach folgen Schaft, Schneidenlänge, Führung und zulässige Drehzahl. So kaufst du ein Werkzeug, das die Aufgabe tatsächlich lösen kann, statt ein großes Set, bei dem ausgerechnet die passende Größe fehlt.
Weitere Informationen und passende Links
Mit dem gewünschten Schnitt anfangen
Zeichne zunächst einen Querschnitt der fertigen Kante oder Nut. Trage Materialstärke, Tiefe, Breite und die Seite ein, an der die Fräse geführt werden kann. Bei einer Vertiefung in der Plattenmitte brauchst du eine andere Führung als beim Bündigfräsen eines überstehenden Umleimers. Auch ein rundes Eck der Tischplatte ist etwas anderes als ihre abgerundete Oberkante.
Fräserform und Führung zusammen auswählen
Die Tabelle hilft bei der ersten Zuordnung. Sie ersetzt noch nicht den Blick auf die Werkzeugzeichnung: Ein passend benannter Fräser kann zu kurz, zu groß oder für eine andere Maschine vorgesehen sein. Beim Kauf vergleichst du deshalb immer die tatsächlichen Maße.
| Gewünschte Bearbeitung | Passende Werkzeugart | Darauf kommt es an |
|---|---|---|
| Gerade Nut oder flache Tasche | Nutfräser; je nach Aufgabe gerade oder spiralförmige Schneiden | Breite, nutzbare Schneidenlänge und erlaubtes Eintauchen |
| Kontur einer Schablone übernehmen | Bündig- oder Kopierfräser, alternativ Nutfräser mit Kopierhülse | Position des Lagers beziehungsweise Abstand zur Schablone |
| Stufe an einer Kante | Falzfräser | Falzbreite, Höhe und geeignete Anlauffläche |
| Kante runden oder abschrägen | Abrundfräser oder Fasenfräser | Radius beziehungsweise Winkel und verbleibende Materialstärke |
| Runde Vertiefung oder Griffmulde | Hohlkehl- oder passender Griffleistenfräser | Profilquerschnitt, Greifraum und Restdicke |
| Verzinkte oder profilierte Verbindung | Auf das Verbindungssystem abgestimmter Fräser | Schablone, Materialdicke und Gegenprofil müssen zusammenpassen |
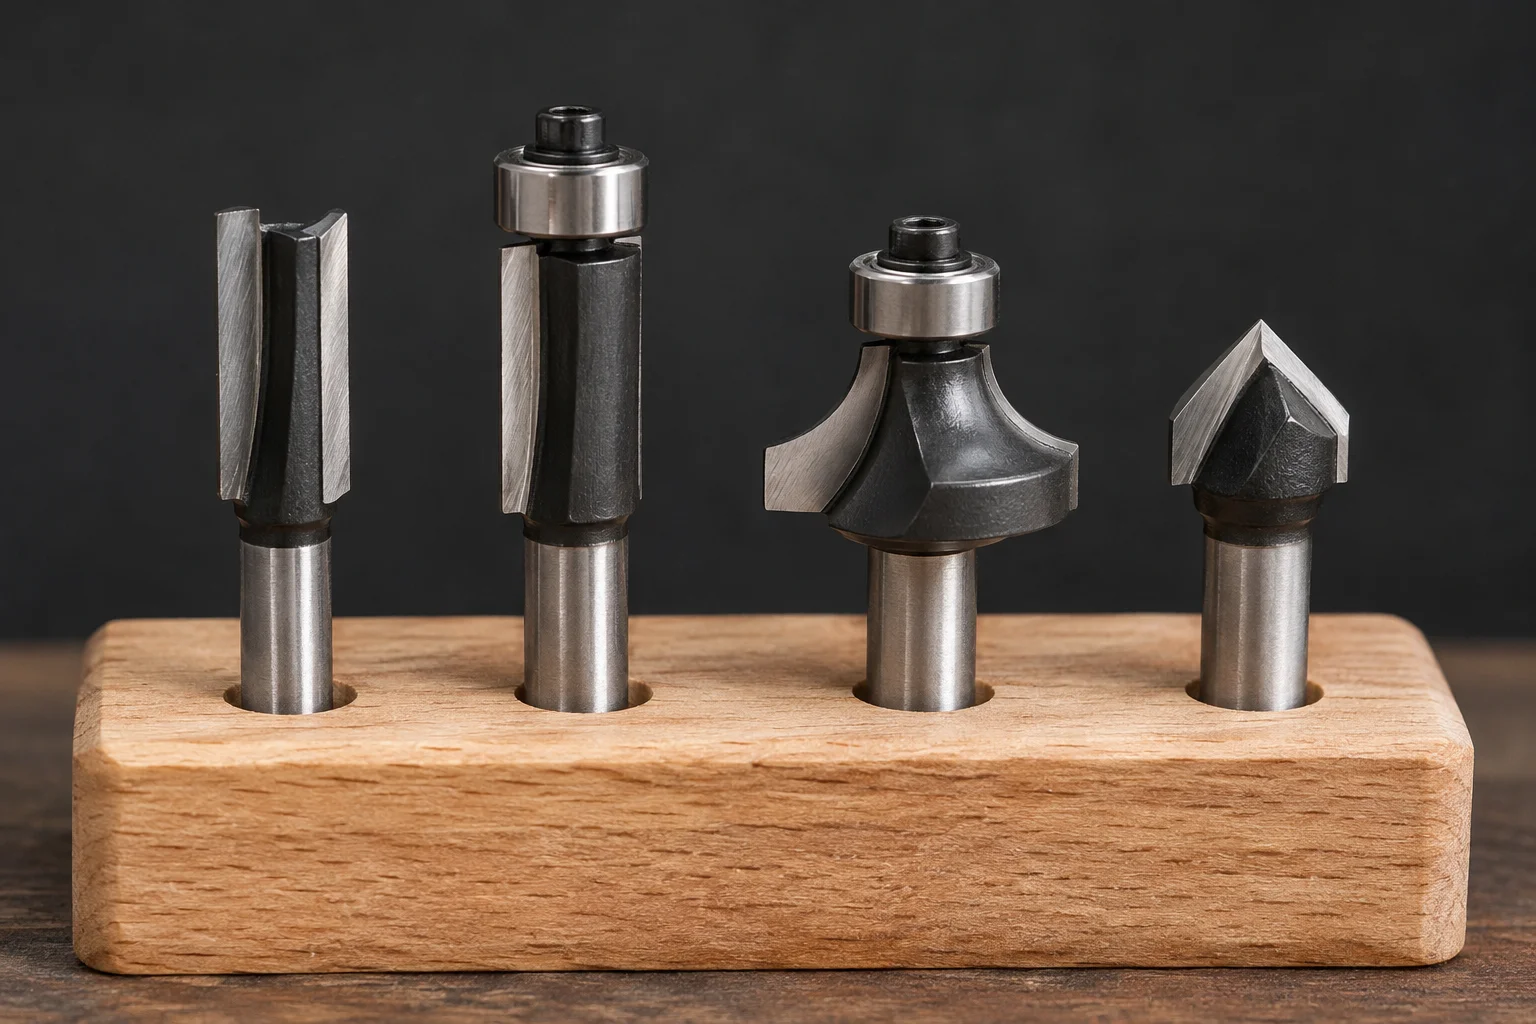
Schaft und Spannzange müssen genau passen
6 mm sind nicht 6,35 mm
Die Größen 6, 8 und 12 mm sind metrische Schaftmaße. Ein Viertelzoll entspricht dagegen 6,35 mm, ein halber Zoll 12,7 mm. Diese Unterschiede werden nicht durch kräftigeres Festziehen ausgeglichen. Verwende eine für die Maschine vorgesehene Spannzange oder ausdrücklich freigegebene Reduzierung für genau den vorhandenen Schaft.
Auch ein 5-mm-Fräsdurchmesser sagt nichts darüber aus, ob der Schaft 5, 6 oder 8 mm dick ist. Die Bezeichnungen D und S werden häufig für Fräsdurchmesser und Schaft verwendet. Bei einem Fräskopf mit Bohrung stehen wiederum andere Aufnahme- und Spannmaße in der Zeichnung. Bestelle nicht nach einem einzelnen Zahlenwert.
Eine Spannzange wird nach Maschinentyp zugeordnet
Für eine ältere Bosch POF 500 genügt die Suchangabe „Bosch Spannzange 8 mm“ nicht. Entscheidend sind die vollständige Typennummer und das dazugehörige Ersatzteil. Die äußere Form des Konus, die Mutter und die Anlage müssen stimmen. Eine beliebige Zange einer neueren Bosch-Oberfräse ist keine bestätigte Alternative.
Dasselbe gilt bei Makita RT0700 und DRT50. Wenn sich ein korrekt montierter Fräser während der Arbeit verschiebt, wird die Arbeit unterbrochen und die Spannverbindung geprüft. Schaft, Spannzange und Mutter müssen sauber, unbeschädigt und richtig zugeordnet sein. Noch mehr Kraft, Schläge oder improvisierte Folienhülsen lösen eine unzuverlässige Klemmung nicht. Details zur kompakten Maschine findest du bei den Kantenfräsen.
Schneidenlänge ist nicht Gesamtlänge
Die erforderliche Einspannlänge darf nicht zugunsten zusätzlicher Frästiefe unterschritten werden. Maßgeblich sind Werkzeugmarkierung und Maschinenanleitung. Nur der dafür bestimmte zylindrische Schaft gehört in die Klemmung, keine Schneide und kein Übergangsradius. Eine lange Auskragung erhöht zudem die Belastung.
Ein 3-mm-Nutfräser mit 25 mm nutzbarer Länge oder ein 5-mm-Fräser für eine 20 mm tiefe Nut ist eine anspruchsvolle Kombination. Suche nach einem ausdrücklich geeigneten Werkzeug und einer dazu passenden Aufnahme. Lässt sich die Nut von der Kante erreichen, kann ein freigegebener Scheibennutfräser eine andere Lösung sein. Alternativ lässt sich die Konstruktion aus getrennten Teilen aufbauen. Ein unpassender Schaft wird nicht selbst passend geschliffen. Auch bei einer 2 mm breiten und 18 mm tiefen Nut zählen die ausdrücklich erlaubte Schnitttiefe und die sichere Führung der kleinen Teile. Die geringe Nutbreite allein macht eine schnelle Bearbeitung nicht unproblematisch.
Gerader Nutfräser, Upcut oder Downcut
Eine Grundschneide ermöglicht nicht jede Eintauchbewegung
Ein Nutfräser mit geraden Schneiden ist für viele einfache Nuten und Aussparungen ausreichend. Für das senkrechte Eintauchen braucht er eine dafür geeignete Stirngeometrie. Der Hersteller muss diese Bearbeitung erlauben; das bloße Aussehen wie ein Bohrer genügt nicht. Eine vorhandene Führung bleibt auch beim Eintauchen nötig.
Für einen Schlitz oder ein Zapfenloch prüfst du zusätzlich den tatsächlich erreichbaren Weg. Ein Fräskorbhub von 50 mm bedeutet nicht automatisch 50 mm sichere Nuttiefe mit jedem eingespannten Werkzeug. Auflage, Schablone, Ausgangslage und Schneidenlänge gehen in die erreichbare Tiefe ein. Die Verbindung wird passend dazu geplant; mehr dazu bei Nuten und Falzen.
Die Spiralrichtung beeinflusst Spanabfuhr und Kante
Ein Upcut-Fräser führt die Späne nach oben aus der Nut. Das kann bei tiefen Taschen hilfreich sein, beansprucht aber die obere Kante in einer anderen Richtung als ein Downcut. Dieser drückt die Späne nach unten und kann die obere Beschichtung sauberer schneiden. In einer tiefen geschlossenen Nut wird die Spanabfuhr dadurch jedoch schwieriger.
Ein Kompressionsfräser kombiniert gegenläufige Schneidenbereiche. Beide Deckflächen profitieren nur, wenn sie an den dafür vorgesehenen Abschnitten des Werkzeugs liegen. Bei einem sehr flachen ersten Durchgang arbeitet unter Umständen noch allein der untere Bereich. Die richtige Auswahl hängt daher von Plattendicke, Schnitttiefe und Werkzeuggeometrie ab, nicht vom höchsten Preis.
Ein CNC-Fräser ist nicht automatisch für die Handoberfräse geeignet
Prüfe Materialfreigabe, Vorschubart, Schaft, Drehzahlbereich und Eintauchverhalten. Besonders kleine Fräser mit langen Schneiden reagieren empfindlich auf seitliche Belastung. Häufiger Bruch ist ein Anlass, Spannmittel, Rundlauf, Spanabfuhr und Bearbeitungsdaten zu prüfen. Ein Wechsel der Marke allein beseitigt eine ungünstige Anwendung nicht.
Für Shaper Origin nennt der Hersteller maximal 25,4 mm Fräsdurchmesser und rät von Fräsern mit Anlaufring ab. Hinterschnittene Formen wie Grat- und Schlüssellochnuten brauchen besondere Aufmerksamkeit, weil die Maschine automatisch ausheben kann. Der Korrekturbereich ist kein Ersatz für diese Werkzeuggrenzen. Gib außerdem den tatsächlichen Durchmesser ein und führe den Werkzeugwechsel einschließlich Z-Touch nach Anleitung aus.
Anlauflager und Kopierhülse richtig einordnen
Schaftseitiges Lager für eine obenliegende Schablone
Beim schaftseitigen Anlauflager liegt das Lager zwischen Schneiden und Aufnahme. Bei einer von oben geführten Oberfräse kann es eine Schablone oberhalb des Holzes abtasten. Ein spitzenseitiges Lager liegt am anderen Ende des Fräsers. Entscheidend ist die Lage im vollständigen Aufbau; am umgedrehten Frästisch sind „oben“ und „unten“ leicht missverständlich.
Solche Fräser gibt es auch mit 6-mm-Schaft. Ein konkretes Katalogbeispiel ist Titman PGC12719-6 mit 12,7 mm Durchmesser und 19 mm Schneidenlänge. Das bestätigt die Bauform, nicht die Eignung für jede 30 mm dicke Platte. Für besonders kleine Durchmesser oder lange Schneiden kann die Auswahl begrenzt sein.
Gleich große Lager und Schneiden kopieren bündig
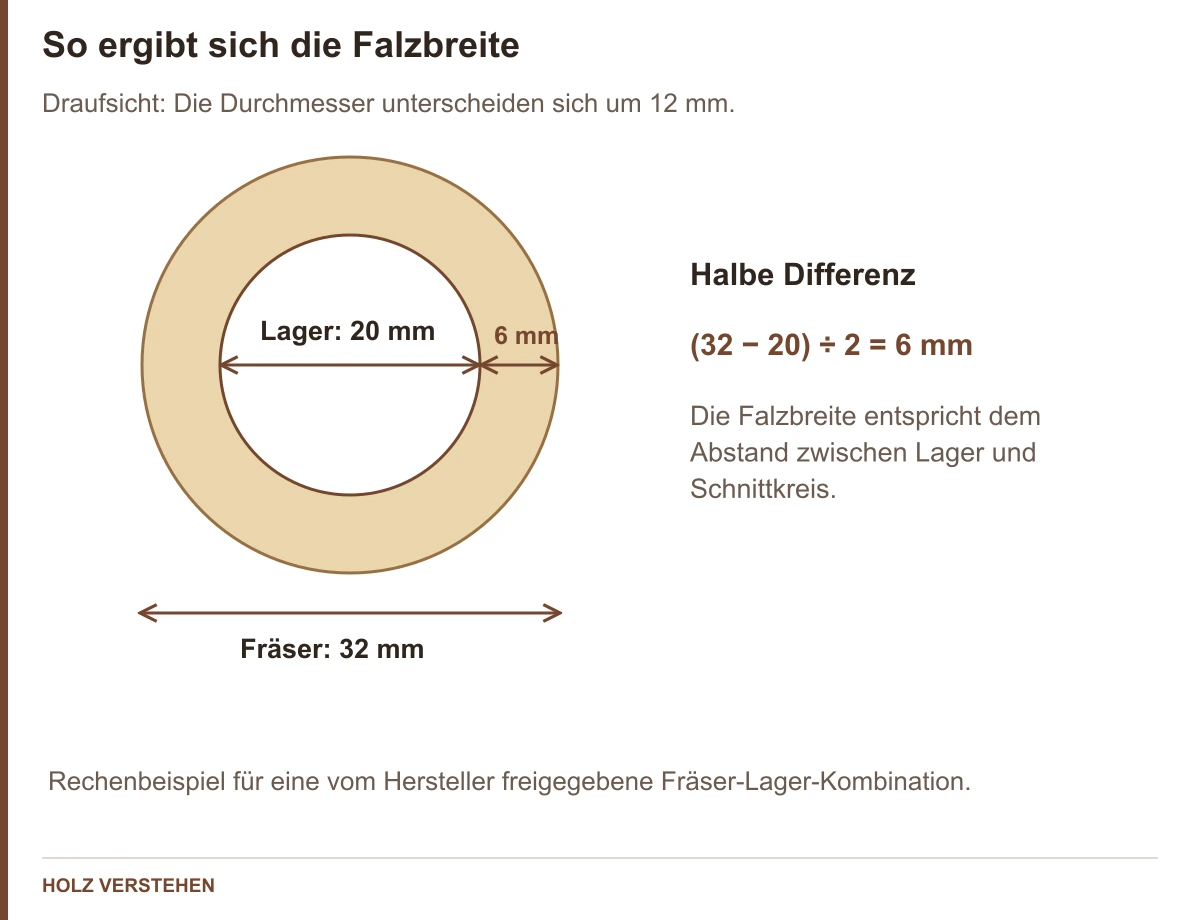
Wenn Fräsdurchmesser und Lagerdurchmesser gleich sind, folgt die Schnittkontur grundsätzlich der abgetasteten Kontur. Beim Falzfräser ist das Lager kleiner. Die radiale Falzbreite ergibt sich aus der halben Durchmesserdifferenz: Ein 32-mm-Fräser mit 20-mm-Lager ergibt geometrisch 6 mm. Nutze nur die dafür freigegebene Lagerkombination.
Für einen Falz am Rand einer runden Öffnung müssen Werkzeug und Lager auch in diese Öffnung passen. Ein 50-mm-Loch schafft nicht automatisch genug Platz für jeden großen Falzfräser. Bei der Prüfung zählen Schnittkreis, Lager und die sichere Ein- und Ausfahrbewegung. Das Entfernen des Lagers macht einen Fräser nicht automatisch für eine andere Bearbeitung geeignet.
Kopierhülsen brauchen einen berechneten Versatz
Eine Kopierhülse sitzt an der Grundplatte und ist vom Fräser getrennt. Bei 30 mm Hülsendurchmesser und 12 mm Fräser beträgt der Abstand zur Schnittkante 9 mm pro Seite. Ob die Schablone dadurch größer oder kleiner werden muss, hängt vom Innen- oder Außenkonturverfahren ab. Die vollständige Rechnung steht bei den Kopierhülsen und Schablonen.
Auch Festools MFS 400 oder MFS 700 ersetzt nicht grundsätzlich den Kopierring. Die verstellbaren Profile liefern die Schablone; die vorgesehene Führung übernimmt weiterhin den Abstand zum Fräser. Bei einem selbst gebauten Rahmen aus Aluminiumprofilen müssen Rechtwinkligkeit, feste Verbindungen, Auflage und sichere Spannmöglichkeiten ebenso vorhanden sein. Eine Festool OF-FH-Fräshilfe dient wiederum einer anderen Führungssituation und wird nicht allein nach der Motorleistung einer kleinen Fräse ersetzt.
Kleine Teile brauchen mehr als ein Kugellager
Ein Lager führt die Kontur, hält das Holz aber nicht fest. Bei einem nur 100 × 100 mm großen Teil muss ein geeigneter Spannträger die Kontrolle und den Abstand zum Werkzeug ermöglichen. Die Schablonenlage wird danach gewählt, wie Teil und Träger sicher gehalten werden können. Ein selbst gedrehter Holzring ist kein ungeprüfter Ersatz für ein vorgesehenes Anlauflagersystem.
Abrunden, Fasen und Griffleisten sauber planen
Plattenecke und Kantenradius sind unterschiedliche Aufgaben
Ein Abrundfräser mit Radius 6 mm rundet den Querschnitt einer Kante. Er erzeugt nicht automatisch eine große Rundung in der Draufsicht einer Tischplatte. Dafür wird die Außenkontur mit passender Schablone oder einem anderen geführten Verfahren hergestellt. Erst danach kann die neue Kante abgerundet werden.
Bleibt beim Abrunden ein Absatz auf der Fläche stehen, ist die Höheneinstellung möglicherweise zu tief gewählt. Ein Absatz an der vom Lager geführten Seite kann dagegen zur Lager- beziehungsweise Profilkombination gehören. Prüfe beide Stellen getrennt an einem Reststück. Die richtige Einstellung und Beispiele zeigt die Anleitung zum Abrunden von Holzkanten.
Große Radien brauchen passende Maschinen und Auflagen
Bei einem gesuchten Radius von 17 mm oder mehr steigen Werkzeugdurchmesser und Platzbedarf deutlich. Der Schaftdurchmesser ist dann nicht beliebig. Prüfe das vollständige Profil, die zulässige Drehzahl, die Maschinenfreigabe und den vorgesehenen Einsatz. Ein ähnlicher Radius mit Gewindeanschluss ist kein austauschbarer Schaftfräser.
Ein 45°-Fasenfräser kann eine Gehrung herstellen, wenn seine nutzbare Profilhöhe ausreicht und eine geeignete Führung vorhanden ist. Bei einer vollständig abgefrästen 18-mm-Kante verschwindet möglicherweise die Fläche, an der das Lager laufen sollte. Plane dann eine passende Führung für die Maschine oder den vorgesehenen stationären Aufbau. Winkel, Höhe und Maßhaltigkeit werden an zwei zusammengelegten Proben geprüft.
Bei Griffmulden zählt der Platz für die Finger
Griffleistenfräser, Hohlkehlfräser und Halbstabfräser erzeugen unterschiedliche Querschnitte. Eine runde Vertiefung und eine nach außen gewölbte Kante sind nur dann passende Gegenstücke, wenn Radius, Lage und verbleibende Stege zusammenpassen. Zeichne den Querschnitt in Originalgröße, bevor du das Werkzeug bestellst.
Bei übereinanderliegenden Schubladen ist außerdem der Abstand zum Schubladenboden wichtig. Eine Grifföffnung an der Unterseite kann den Boden höher im Kasten erforderlich machen. Prüfe eine Musterfront mit dem tatsächlichen Boden und der Nachbarfront. So siehst du, ob du bequem greifen kannst und ob der Ausschnitt ungewollt in den Kasten hineinblicken lässt.
Verbindungsfräser brauchen eine genaue Einstellung
Gehrungsverleimfräser und Schubladenfräser nicht verwechseln
Ein Gehrungsverleimfräser formt passende Profile für eine rechtwinklige Eckverbindung. Er richtet eine schlecht zugeschnittene Platte aber nicht nachträglich aus. Bei den ENT-Werkzeugen 16380, 16400 und 16401 wird die Einrichtung anhand der Materialmitte und der zugehörigen Lehre vorgenommen; vorgesehen ist ein stationärer Aufbau. Halte dich an die Anleitung des konkreten Fräsers.
Ein Schubladenverleimfräser hat eine eigene Verbindungsgeometrie und einen begrenzten Bereich geeigneter Materialstärken. Seine Verbindung wird zusammen mit Holzart, Boden, Front und Belastung beurteilt. Eine größere Leimfläche allein beweist keine höhere Tragfähigkeit. Bei 24 gleichen Schubladen lohnt sich zuerst eine vollständige kleine Musterverbindung.
Verleimprofile müssen spiegelbildlich zueinander passen
Wenn die Flächen nach dem Fräsen eines Verleimprofils versetzt sind, werden Bezugsseite, Materialstärke und Einstellung kontrolliert. Markiere die Sichtseiten beider Proben. Ändere jeweils nur eine Einstellung und dokumentiere sie. Eine pauschale Korrektur um die halbe Zahnteilung passt nicht zu jedem Werkzeug und jedem Bearbeitungsverfahren.
Beim ENT-Verleimfräser 16430 bleibt die einmal korrekt eingestellte Fräserhöhe während der vorgesehenen Bearbeitung unverändert. Andere Profilsysteme können anders eingerichtet werden. Nutze deshalb ihre eigenen Einstellmaße. Für eine einfache gerade Massivholz-Leimfuge ist ein zusätzliches Profil häufig gar nicht erforderlich.
Zinkenschablone, Fräser und Hülse bilden ein System
Bei Fingerzinken und Schwalbenschwänzen bestimmen Fräsdurchmesser, Winkel, Tiefe und Führung gemeinsam die Passung. Ein 8-mm-Fräser ist deshalb kein gleichwertiger Ersatz, wenn eine Leigh-Schablone für einen bestimmten Arbeitsgang einen 10-mm-Fräser verlangt. Auch Zoll- und Millimetervarianten werden nicht ungeprüft vermischt.
Für 25 mm dickes Holz reicht es nicht, einen beliebigen langen Zinkenfräser zu finden. Prüfe zuerst, ob das gesamte Schablonensystem diese Materialstärke unterstützt. Bei Hoffmann-Schwalben müssen Keilnut und Verbindergröße zusammenpassen. Ein gewöhnlicher Gratfräser mit ähnlichem Winkel ist keine bestätigte Alternative zum passenden W1-, W2- oder W3-Werkzeug.
Konterprofil und Abplattung als vollständigen Satz betrachten
Für Rahmentüren müssen Längsprofil, Gegenprofil und Füllungsrand zueinander passen. Große Abplattfräser können einen dafür vorgesehenen Frästisch, eine ausreichend geeignete Maschine und reduzierte Drehzahl verlangen. Mehrere flache Durchgänge machen ein nicht freigegebenes Werkzeug nicht passend für eine kleine 8-mm-Oberfräse.
Bei Daubenprofilen, Doppelnut und Feder oder speziellen Türprofilen braucht der Werkzeuganbieter einen bemaßten Querschnitt und die vollständigen Maschinendaten. Ein Foto allein reicht für die Profilbestellung nicht. Die Erneuerung von Bauteilen einer Fasssauna oder einer Hauseingangstür umfasst zudem Anforderungen, die über die Form des Fräsers hinausgehen.
Fräsköpfe für die Tischfräse gesondert auswählen
30-mm-Bohrung bedeutet noch keine geeignete Kombination
Bei einem Fräskopf werden unter anderem Außendurchmesser, Schnittbreite, Bohrung und zulässige Drehzahl geprüft. Hinzu kommt die Vorschubart. Ein Diamant-Fügefräser einer Kantenanleimmaschine kann mechanisch auf einen Dorn passen und trotzdem für den vorgesehenen Handvorschub ungeeignet sein.
Die BGHM zählt auch das Arbeiten mit einem Vorschubapparat an der Tischfräse zum Handvorschub. Ein solcher Apparat macht einen ausschließlich mit MEC gekennzeichneten Kopf daher nicht automatisch verwendbar. Wähle für diesen Aufbau ein entsprechend geeignetes Werkzeug und beachte die Maschinenanleitung.
Abweiser gehören zur geprüften Werkzeuggeometrie
Ein Abweiser begrenzt den möglichen Span vor der Schneide und trägt zur Rückschlagbegrenzung bei. Er ist weder eine zweite stumpfe Schneide noch eine Schutzhaube für die Hände. Messer und Abweiser müssen als vorgesehene Kombination im richtigen Kopf sitzen. Die Werkzeugverdeckung bleibt erforderlich.
Die Angabe 40 × 4 mm beschreibt nicht sämtliche Anschlussmaße eines Profilmessers. Prüfe auch System, Aufnahme, Lochbild und zugelassene Paarung. Ein 50-mm-Messer wird nicht allein deshalb auf einem 40-mm-Kopf verwendet, weil sich die Schrauben einsetzen lassen. Es gibt dafür ausgelegte Kombiköpfe; die Freigabe muss sich auf den konkreten Kopf beziehen.
Vorstehender Abweiser ist ein Grund zur Prüfung
Wenn der Abweiser weiter vorsteht als die Schneide, können falsche Teile oder ein ungeeigneter Nachschliff beteiligt sein. Der Satz wird nicht durch freies Zurückschleifen passend gemacht. Hersteller oder Fachschärfdienst müssen Schneiden, Abweiser und Kopf gemeinsam beurteilen. Eine allgemeine Messerüberstandsangabe ist keine Reparaturanleitung.
Ein alter Sortierkasten mit Profilnummern wird zunächst dem Herstellerkatalog zugeordnet. Zeichnung und Artikelnummer müssen zusammenpassen; ein Profilname wie F26 ist nicht über alle Hersteller hinweg eindeutig. Bei einem fehlenden GUHDO-Anlauflager werden außerdem Innenmaß, Außenmaß, Breite, Befestigung und Originalzuordnung geprüft. Aus einer unsicheren Messung von 61 oder 62 mm wird nicht einfach ein Lager bestellt.
Nut- und Schlitzwerkzeuge haben unterschiedliche Grenzen
Ein verstellbarer Nutfräser und ein Schlitzfräser können sich in Schnittbreite, Tiefe, Schneidenzahl und zulässigem Aufbau unterscheiden. Breitere Verstellung ist daher nicht automatisch die bessere Wahl. Vergleiche den vorgesehenen Schnitt einschließlich Restholz, Tischöffnung und Verdeckung. Auch ein Falzkopf ohne Anlauflager braucht eine geeignete Führung.
Eine Kehlscheibe ist ebenfalls ein besonderes Werkzeug mit eigener Maschinenzuordnung. Das seitliche Führen von Holz über ein gewöhnliches Kreissägeblatt wird dadurch nicht zu einem geeigneten Ersatzverfahren. Wenn keine vollständigen Unterlagen für Maschine und Werkzeug vorliegen, wähle ein anderes dafür vorgesehenes Fräsverfahren.
Spezielle Nuten und Materialien richtig behandeln
Dichtungsnutfräser folgen dem Dichtungsprofil
Breite, Tiefe und Lage einer Dichtungsnut werden nach der vorgesehenen Dichtung bestimmt. Eine Wegoma DF550VG hat dafür eigene Führungen; im Herstellerkatalog sind unter anderem ein 3-mm-Werkzeug und Führungsteile für die Bearbeitung an Fläche und Ecke beschrieben. Ältere DF550-Vario-Modelle können andere technische Daten und Teile haben.
Für die Zeitplanung zählt mehr als der reine Fräsweg: Altbeschläge und Fremdkörper prüfen, Führung einrichten, Späne entfernen, Dichtung ablängen und Funktion kontrollieren. Eine feste Minutenangabe für jeden 500 × 1000 mm großen Rahmen wäre deshalb wenig hilfreich. Bei einem gebrauchten Habor-D83-Vorsatz mit fehlenden Anschlägen wird zuerst die vollständige Ausstattung geklärt.
Harzgallen- und Clamex-Fräser benötigen ihr vorgesehenes System
Ein Schiffchenfräser für Harzgallen ist nicht allein wegen seines Scheibendurchmessers mit einer Lamellenfräse kompatibel. Werkzeugaufnahme, Breite, Rückstellung und Schutzgehäuse müssen für den Einsatz vorgesehen sein. Das Gehäuse einer Makita PJ7000 wird dafür nicht eigenmächtig mit dem laufenden Fräser aufgeweitet.
Bei Clamex unterscheidet sich die Standardnut für S-Verbinder von der besonderen P-System-Nut. Die genauen Unterschiede zwischen 4-mm-Nut, 8-mm-Nut, Classic X, Top 21 und Zeta P2 findest du im Vergleich der Flachdübelfräsen. Das ist verlässlicher, als jeden als „Clamex-Fräser“ angebotenen Scheibenfräser gleichzusetzen.
Langlochbohrer und Pendelschlitzfräser arbeiten unterschiedlich
Ein FAMAG-Langlochfräsbohrer der Serie 1601 ist für Weichholz auf einer Langlochbohrmaschine beschrieben und kann aufgrund seiner Stirngeometrie auch stechend arbeiten. Ein Pendelschlitzfräser ist dagegen für die vorgesehene pendelnde Bewegung mit stufenweiser Zustellung ausgelegt. Nicht jeder Langlochfräser darf daher wie ein gewöhnlicher Bohrer gerade tief eingestochen werden.
Bei einem alten Langlochanbau prüfst du Aufnahme, Drehrichtung, Drehzahl, Spannvorrichtung und die Werkzeuganleitung zusammen. Gerade und spiralförmige Schneiden sind kein ausreichendes Auswahlkriterium. Ein Fräser für eine Handoberfräse wird nicht allein wegen seines Durchmessers in einen beliebigen Langlochbohrkopf eingespannt.
Acrylglas und Polycarbonat nicht verwechseln
PLEXIGLAS ist Acrylglas auf PMMA-Basis; Makrolon bezeichnet Polycarbonat. Prüfe zunächst das tatsächliche Plattenmaterial. Für Acrylglas sind scharfe geeignete Werkzeuge, gute Spanabfuhr, feste Auflage und eine Probe wichtig. Die Hinweise des Plattenherstellers sehen bei der Handoberfräse geführte Bearbeitung im Gegenlauf vor.
Bei einer 10 mm tiefen Tasche mit engen Innenradien ist ein dünner Fräser nicht automatisch die beste Wahl für die gesamte Fläche. Ein passendes größeres Werkzeug kann die Hauptfläche bearbeiten, ein kleineres nur die verbleibenden Ecken. Zustellung und Kühlung müssen zu Material, Werkzeug und Maschine passen. Spiritus oder Wasser werden nicht versuchsweise an eine elektrische Oberfräse gegeben.
Fräsersets, Wendeplatten und Schärfdienst abwägen
Ein Set lohnt sich nur mit nutzbaren Größen
Ein kleiner Satz kann zum Einstieg sinnvoll sein, wenn seine Nut-, Bündig-, Abrund- und Fasenfräser zu den geplanten Arbeiten passen. Vergleiche die einzelnen Maße und nicht nur die Zahl der Teile. Ein guter Satz mit fünf tatsächlich benötigten Werkzeugen kann nützlicher sein als eine große Box voller ähnlicher Zierprofile.
Bei Festool, GUHDO, Edessö, FAMAG, ENT, Hitachi oder Wolfcraft gibt es unterschiedliche Werkzeuge und Ausführungen. Ohne vergleichbare Messungen lässt sich daraus keine belastbare Rangliste oder doppelte Standzeit bei doppeltem Preis ableiten. Achte auf eindeutige Kennzeichnung, saubere Verarbeitung, passende Ersatzlager und erreichbaren Service. Ein geeigneter Fremdhersteller-Fräser kann auch in einer Festool-Oberfräse verwendet werden, sofern sämtliche Anforderungen passen.
Wendeplatten helfen bei wiederkehrenden Maßen
Bei passenden Wendeplattenfräsern bleibt das Nennprofil durch den vorgesehenen Plattenwechsel erhalten. Das kann bei regelmäßig benötigten Passmaßen sinnvoll sein. Die Platten werden jedoch nicht beliebig eingesetzt: gereinigte Anlageflächen, richtige Ersatzteile, Montagefolge und vorgeschriebenes Drehmoment gehören dazu. Ob eine zusätzliche Einstellung nötig ist, hängt vom System ab.
Vergleiche Anschaffung, Plattenpreis und deine tatsächliche Nutzung. Für einen selten benötigten Radius kann ein fest bestückter Fräser zweckmäßig sein. Für eine oft gefräste Nut sind Maßhaltigkeit und verfügbare Schneiden möglicherweise wichtiger. Ein beschädigter Grundkörper wird durch neue Platten nicht wieder einsatzfähig.
Nachschärfen kann die Passung verändern
Ein Schärfdienst beurteilt, ob sich ein Werkzeug noch bearbeiten lässt. Bei fest bestückten Profilfräsern können Durchmesser und Profil durch Nachschärfen verändert werden. Ein zugehöriges Lager oder Gegenprofil passt danach unter Umständen nicht mehr wie zuvor. Besprich diese Anforderung ausdrücklich, wenn die Maßhaltigkeit wichtig ist.
Auch bei Leitz-Profilmessern ist „einmal flach abziehen“ keine allgemeine Regel. Die aktuelle ProfilCut-Q-Anleitung unterscheidet mehrere Systeme mit unterschiedlichen Schärfmöglichkeiten; Wendemesser und Vorschneider des dort beschriebenen WP8-Systems dürfen nicht nachgeschärft werden. Die genaue Messerfamilie ist entscheidend.
Brandspuren und schlechte Passung systematisch prüfen
Erst reinigen und kontrollieren, dann die Einstellung ändern
Brandspuren können zu stumpfen oder verschmutzten Schneiden, stockendem Vorschub und ungeeigneten Bearbeitungsdaten passen. Ein größerer Fräser löst das nicht automatisch. Prüfe das stillgesetzte Werkzeug auf Harz, Beschädigungen und richtigen Sitz. Danach kontrollierst du Führung und Werkstückauflage an einem geeigneten Reststück.
Bei einer 30 mm starken Ahornkante beansprucht auch ein schmaler Überstand die gesamte eingesetzte Schneidenlänge. Wähle Werkzeug und Bearbeitungsfolge so, dass sie zur Maschine passen. Ein lose laufendes Lager oder seitliches Spiel wird zuerst behoben. Arbeite nicht weiter, bis Rauch als vermeintlicher Schärfeindikator entsteht.
Die Höchstdrehzahl ist eine Grenze
Ist auf einem Fräskopf maximal 8500/min angegeben, sind 9000/min keine akzeptable Annäherung. Eine Maschinenstufe von 6000/min kommt nur infrage, wenn sie auch innerhalb des für den Arbeitsgang zulässigen Bereichs liegt. Gibt es keine passende Stufe, passen Werkzeug und Maschine für diese Aufgabe nicht zusammen.
Eine allgemeine Drehzahltabelle kann den Zusammenhang zwischen Durchmesser und Schnittgeschwindigkeit erklären. Sie hebt aber keine Werkzeug- oder Maschinengrenze auf. Für reproduzierbare Ergebnisse notierst du Fräser, Material, Führung und die nach Herstellerangaben gewählte Einstellung auf deinem Probestück. Das hilft beim nächsten Einsatz mehr als eine unzugeordnete Drehzahl aus einer alten Diskussion.
Vor dem Fräserkauf prüfen
Beispiele aus der Praxis
Der neue Fräser passt trotz „8 mm“ nicht zur Nut
Auf der Verpackung bezeichnet 8 mm den Schaft, die Schneide hat einen anderen Durchmesser. Vergleiche D und S in der Zeichnung. Für eine passgenaue Nut zählt die tatsächliche Schnittbreite; für die Maschine die vollständige Aufnahme.
Eine 6-mm-Falzbreite wird mit der falschen Differenz berechnet
Zwischen 32-mm-Fräser und 20-mm-Lager liegen 12 mm im Durchmesser, aber nur 6 mm pro Seite. Rechne mit der halben Differenz und prüfe die freigegebene Kombination am Muster. So wird aus einem geometrischen Maß eine nachvollziehbare Einstellung.
Eine große Box enthält keinen passenden Zinkenfräser
Die Schablone braucht einen bestimmten Durchmesser, Winkel und eine geeignete Führung. Prüfe diese Vorgaben vor dem Kauf. Mehr ähnliche Fräser in einer Box ersetzen den passenden Systemfräser nicht.
Häufige Fragen
Welche Fräser braucht man als Anfänger?
Beginne mit den geplanten Arbeiten. Häufig reichen zunächst ein passender Nutfräser, ein Bündigfräser und der benötigte Abrund- oder Fasenfräser. Schaft, Schneidenlänge und Maschinenfreigabe müssen stimmen.
Kann ich 6,35-mm-Fräser in einer 6-mm-Spannzange verwenden?
Nein. Verwende eine für die Maschine vorgesehene Aufnahme für genau diesen Schaftdurchmesser. Zoll- und Millimetermaße sind nicht austauschbar.
Ist ein Spiralnutfräser grundsätzlich besser?
Nein. Upcut, Downcut und Kompression haben unterschiedliche Stärken und Anforderungen an Spanabfuhr und Schnitttiefe. Ein gerader Nutfräser kann für eine einfache Aufgabe völlig passend sein.
Brauche ich bei einer MFS-Frässchablone noch einen Kopierring?
Bei der vorgesehenen Bearbeitung mit Kopierhülse ja. Die MFS liefert die verstellbare Schablonenkontur, die Hülse führt die Maschine daran. Der Versatz zum Fräser muss berücksichtigt werden.
Kann ich den Abweiser eines Profilmessers kürzer schleifen?
Nicht eigenmächtig. Messer, Abweiser und Kopf bilden eine aufeinander abgestimmte Werkzeuggeometrie. Falsche Teile oder ungeeigneter Nachschliff müssen vom Hersteller oder einem qualifizierten Schärfdienst beurteilt werden.
Sind 9000 Umdrehungen bei einem Fräser mit maximal 8500 zulässig?
Nein. Die angegebene Höchstdrehzahl darf nicht überschritten werden. Auch eine niedrigere Stufe muss zum vorgesehenen Drehzahlbereich und Arbeitsgang passen.
Quellen und weiterführende Informationen
- Bosch Professional: Nutfräser und Bearbeitungsarten
- Bosch Professional: Fasenfräser und Einsteckmarkierung
- Titman: Werkzeugkatalog, Maße und Lagerpositionen
- BZT: Upcut, Downcut und Werkzeugwahl bei Holz
- Shaper: Standardfräser, Grenzen und Anlaufringe
- Festool: MFS 400 und Kopierringaufnahme
- ENT: Fräser, Wendeplatten und Auswahlhinweise
- ENT: Gehrungsverleimfräser einrichten
- ENT: Verleimfräser 16430, Einstellverfahren
- Hoffmann: Schwalbengrößen und Einsatzbereiche
- BGHM: Auswahl, Kennzeichnung und Vorschubart von Fräswerkzeugen
- Leitz: ProfilCut-Q-Betriebsanleitung, Montage und Schärfgrenzen
- GUHDO: Anleitungen für Schaft- und Wendeplattenwerkzeuge
- Wegoma/Virutex: DF550VG im Herstellerkatalog
- FAMAG: Langlochfräsbohrer 1601 und geeignete Anwendung
- Leitz: Pendelschlitzfräser und vorgesehene Maschinen
- PLEXIGLAS: Hinweise zur geführten spanenden Bearbeitung
Weiterlesen zum Thema
Oberfräse auswählen: Welche Bauform passt zu deinen Arbeiten?
Tischfräse oder Frästisch: Was passt zu deinen Arbeiten?
Flachdübelfräse auswählen und Lamellos passend setzen