3D-Druck in der Holzwerkstatt sinnvoll einsetzen
Ein 3D-Drucker lohnt sich in der Holzwerkstatt vor allem für kleine Halter, Sortiereinsätze und geometrisch passende Adapter. Entscheidend sind brauchbare Maße und reproduzierbare Drucke – nicht die höchste beworbene Geschwindigkeit. Beginne mit einem kleinen Werkstattproblem und einem Probestück, bevor du einen großen Adapter über Nacht druckst.
Weitere Informationen und passende Links
Welche Werkstatthelfer sich drucken lassen
Gute erste Projekte haben eine überschaubare Aufgabe
Ein beschrifteter Bohrerhalter, eine Aufnahme für einen Bleistift oder ein Einsatz für Schleifscheiben ist ein guter Einstieg. Du erkennst schnell, ob die Maße stimmen, und ein misslungener Druck bleibt überschaubar. Eine Ablage für fünf Bits braucht selten einen riesigen Bauraum. Ein Y-Adapter für eine Absaugleitung kann dagegen schon an der Außenbreite, an seiner Höhe oder an ungünstigen Überhängen scheitern.
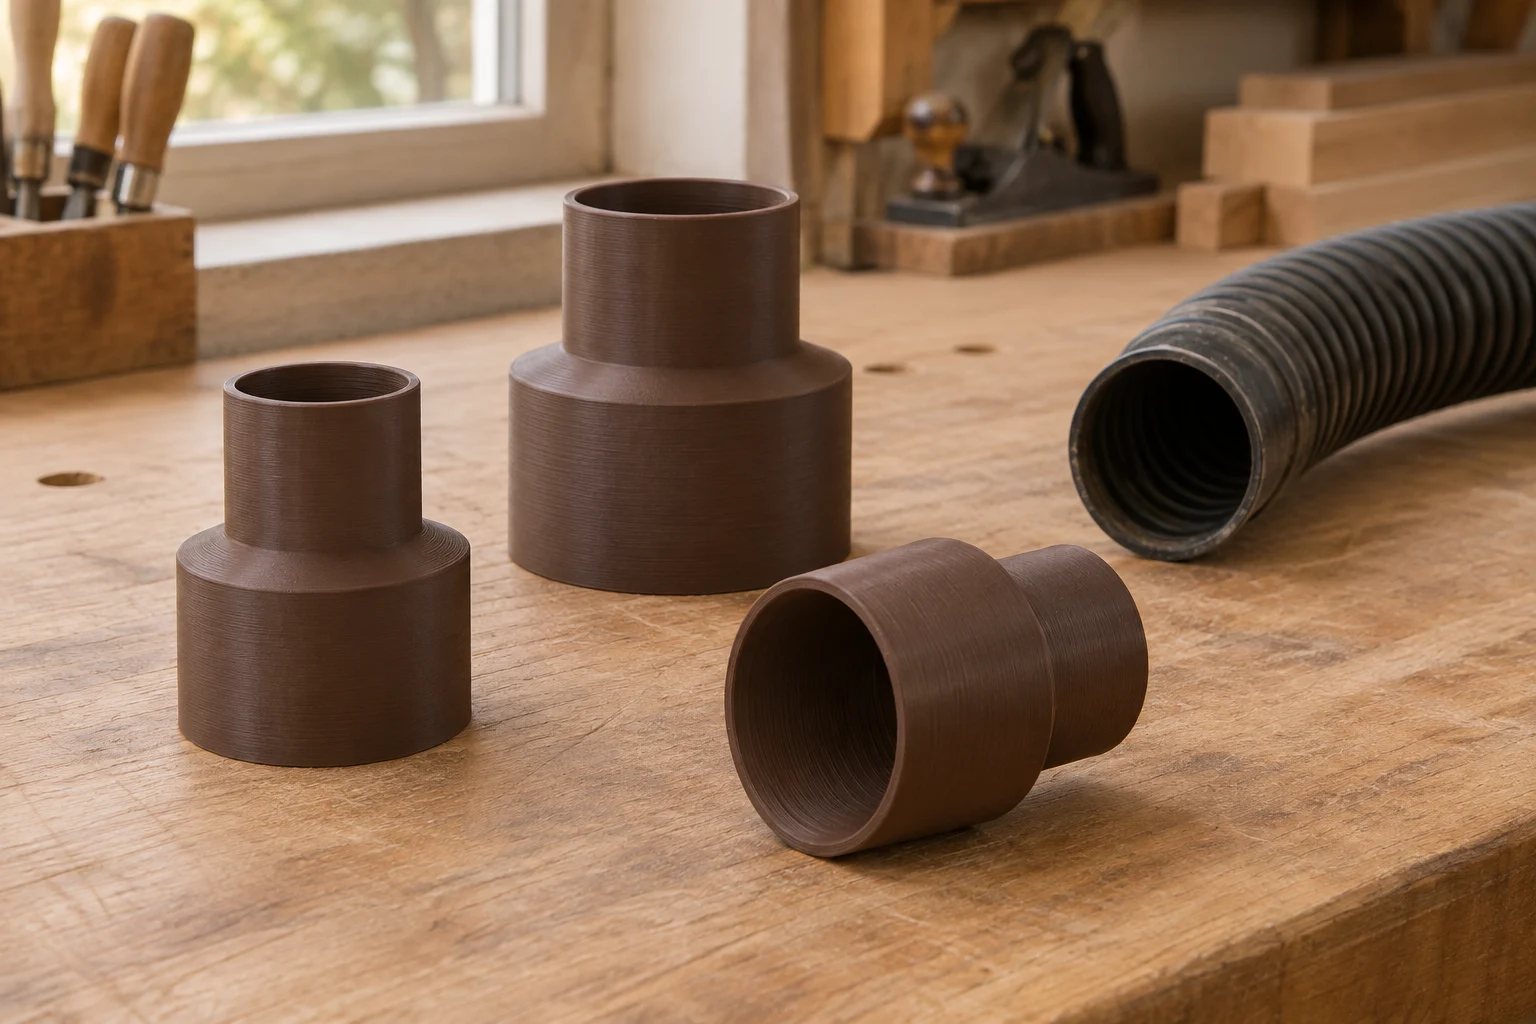
Trenne beim Zeichnen die Funktion von der Form. Ein Schlauchadapter braucht zuerst die richtigen Anschlussflächen, eine brauchbare Wand und einen freien Innenquerschnitt. Eine dekorative Rippe ist nachrangig. Drucke nur den Anschlussring als Probe. Erst wenn er auf dem echten Stutzen sitzt, lohnt sich der vollständige Körper.
Ein Druckteil ersetzt keine geprüfte Maschinenfunktion
Schutzhauben, Spaltkeile, rotierende Werkzeugteile, Hebezeuge und sicherheitsrelevante Maschinenbefestigungen sind keine Einstiegsprojekte. Auch ein passender Absaugadapter beweist weder ausreichenden Luftstrom noch die Eignung einer gesamten Absauganlage. Verwende Druckteile zunächst dort, wo ein Bruch keinen gefährlichen Bewegungsablauf auslösen kann.
Bei einer Bohrschablone sind Verschleiß, Erwärmung und die Führung des Bohrers zusätzliche Aufgaben. Ein Kunststoffloch allein ist keine dauerhafte Metallbohrbuchse. Für wiederkehrende genaue Arbeiten planst du eine dafür geeignete Buchse samt Sitz ein oder verwendest eine fertige Schablone. Die Grundlagen findest du unter gerade bohren und Schablonen einsetzen.
Einen Drucker bis 500 Euro auswählen
Der Bauraum folgt deinem größten sinnvollen Einzelteil
Lege drei geplante Teile als Quader fest: Breite, Tiefe und Höhe einschließlich notwendiger Stützen oder eines Randes auf der Druckplatte. Ein Körper mit 220 mm Außenbreite passt nicht automatisch sinnvoll auf eine nominell 220 mm breite Fläche. Der Slicer zeigt, ob Rand, Sperrflächen und Druckausrichtung tatsächlich passen. Größer kaufen ist nur dann ein Vorteil, wenn du den zusätzlichen Platz regelmäßig brauchst.
Für ein Gesamtbudget von 500 Euro kannst du beispielsweise 350 Euro für das Gerät, 60 Euro für erste Materialien, 40 Euro für passende Ersatz- und Verschleißteile und 50 Euro als Reserve vorsehen. Das ist eine Rechenaufteilung, keine Marktpreisliste. Ein vollständig ausgeschöpftes Gerätebudget lässt wenig Raum für Fehlversuche, eine andere Druckplatte oder eine passende Düse.
Neptune 4 Pro: Version und Geometrie statt Geschwindigkeitsrangliste
ELEGOO nennt für den Neptune 4 Pro einen Bauraum von 225 × 225 × 265 mm. Die aktuell geöffnete Produktseite unterscheidet eine Type-C- und eine Ribbon-Cable-Ausführung und warnt ausdrücklich vor nicht passenden Teilen zwischen Varianten. Prüfe bei einem Gebrauchtgerät deshalb die vorhandene Ausführung, bevor du Druckkopf oder Kabel als Ersatz bestellst.
Die beworbene Maximalgeschwindigkeit von 500 mm/s sagt nicht, wie schnell ein maßhaltiger Schlauchadapter fertig wird. Kleine Radien, Beschleunigungswege, Außenwände und die verfügbare Schmelzleistung begrenzen das Ergebnis. Vergleiche stattdessen: Gibt es ein brauchbares Slicerprofil für das Material, lässt sich die erste Lage reproduzierbar einstellen, und sind benötigte Verschleißteile eindeutig erhältlich? Diese Kriterien helfen auch bei anderen Geräten im gleichen Budget.
| Kaufpunkt | Konkrete Prüfung |
|---|---|
| Bauraum | Drei eigene Beispielteile im Slicer platzieren; Rand und Stützen berücksichtigen |
| Bett und erste Lage | Dokumentierte Einstellung, passende Oberflächen und reproduzierbarer Düsenabstand |
| Wartung | Düse, Heizblock und Druckplatte zur exakten Geräteversion identifizieren |
| Aufstellplatz | Bewegungsraum von Bett und Kabeln sowie Zugang zur Entnahme vorsehen |
| Gesamtbudget | Material, Ersatzteile und Fehlversuche zusätzlich zum Drucker einplanen |
Voron 0.1 und Voron 2.4 richtig einordnen
Ein Bauprojekt ist eine andere Entscheidung als ein fertiger Werkstatthelfer
Voron bezeichnet eine Familie offener Druckerkonstruktionen. Die offizielle Dokumentation beschreibt den V2 mit feststehendem Druckbett und einer in Z bewegten Gantry. Das ist konstruktiv etwas anderes als ein kleiner V0. Wer gezielt einen Voron 0.1 sucht, sollte dessen archivierte Version von der aktuellen V0.2r1 unterscheiden. Das aktuelle V0-Projekt nennt einen Bauraum von 120 × 120 × 120 mm; diese Angabe macht einen beliebig angebotenen gebrauchten V0.1 noch nicht zu einer nachgewiesen identischen Ausführung.
Für kleine Halter kann ein kompakter Drucker reichen. Ein 120-mm-Rohranschluss braucht jedoch außen mehr als 120 mm, sobald eine Wand hinzukommt. Er passt dann nicht als einfacher flacher Ring in diesen Bauraum. Teilen und Verkleben ist eine zusätzliche Konstruktionsaufgabe, kein kostenloser Ersatz für eine ausreichend große Druckfläche.
Gebrauchtkauf: Dokumentation gehört zum Gerät
Bei einem selbst aufgebauten Voron sind Bauversion, verbautes Hotend, Steuerung, Softwarestand und die Änderungen des Erbauers Teil des Kaufgegenstands. Lass dir einen Druck mit dem vorhandenen Profil und die dazugehörige Dokumentation zeigen. Ein fremdes Konfigurationspaket kann zu einer anderen Mechanik gehören. Wer hauptsächlich Holz bearbeiten möchte, sollte die Zeit für Fehlersuche und Pflege gegen den Nutzen des Selbstbauprojekts abwägen.
Elektrische Umbauten, zusätzliche Heizungen oder ausgelagerte Elektronik sind hier keine Bauempfehlung. Eine technisch interessante Konstruktion ist nicht allein durch ihren Namen ein passend geprüftes Fertiggerät. Für einen ersten Drucker ist ein nachvollziehbar betreutes Gesamtsystem oft die leichter kalkulierbare Aufgabe.
PLA, PETG und Festool-Filament
Die Materialwahl betrifft auch die Druckplatte
PLA eignet sich für viele erste Organisationshilfen. Für einen konkreten Halter entscheidest du aber zusätzlich nach Temperatur, Beanspruchung und Herstellerdaten des Filaments. Ein Teil neben einem warmen Motor oder in einem aufgeheizten Auto ist eine andere Anwendung als eine Schubladeneinteilung.
Prusa empfiehlt für PETG passende strukturierte beziehungsweise satinierte Druckflächen. Auf glattem PEI kann PETG zu stark haften; ein vom Plattenhersteller vorgesehenes Trennmittel kann deshalb wichtiger sein als noch stärkere Reinigung. Übertrage diese Empfehlung nicht blind auf Glas, beschichtete Fremdplatten oder ein unbekanntes Druckbett.
Festool-Farben sind keine Freigabe für jedes Zubehör
Das offizielle dunkelblaue Festool-Filament FIL-BL, Bestellnummer 578974, ist PETG. Wähle dafür ein PETG-Profil und die zu deinem Druckbett passende Behandlung, kein PLA-Profil allein wegen ähnlicher Farbe oder Spulengröße. Die Festool-3D-Druck-Seite bietet einen Ausgangspunkt für Druckvorlagen; bei jeder Datei zählen deren eigene Hinweise und Einsatzgrenzen.
Ein heruntergeladener Halter und ein selbst gezeichneter Adapter bleiben unterschiedliche Konstruktionen. Eine passende Markenfarbe sagt weder etwas über Maßhaltigkeit noch über die Belastbarkeit eines selbst entworfenen Teils aus. Beschrifte Probedrucke mit Material und Profil, damit du eine spätere Änderung nachvollziehen kannst.
Den Drucker in einer sinnvollen Reihenfolge einstellen
Erst Mechanik und erste Lage, dann Geschwindigkeit
Beginne mit der dokumentierten mechanischen Grundkontrolle des Geräts, einer geeigneten sauberen Druckfläche und dem zum Drucker passenden Profil. Ändere anschließend nur eine Ursache zur gleichen Zeit. Eine neue Platte, ein anderes Material und eine höhere Geschwindigkeit gleichzeitig machen die Fehlersuche unnötig unklar.
Bei der ersten Lage sind getrennte runde Bahnen mit Lücken ein Hinweis auf zu großen Düsenabstand. Stark verdrängtes Material mit aufgeworfenen Rändern kann auf zu kleinen Abstand hinweisen. Prusas Anleitung zeigt diese Unterschiede für ihre Einstellung der ersten Lage. Bei deinem Gerät folgt daraus die entsprechende herstellerspezifische Korrektur, nicht ein universeller negativer Z-Wert.
Eine Passprobe spart den vollständigen Fehldruck
Für einen Adapter auf einem gemessenen 50-mm-Stutzen zeichnest du mehrere kurze Prüfringe mit bewusst unterschiedlichen Innenmaßen, etwa in 0,2-mm-Schritten. Das sind Versuchsschritte und keine zugesicherte Druckertoleranz. Drucke die Kennzeichnung gleich mit, verwende dieselbe Ausrichtung wie am späteren Teil und teste ohne Gewalt.
Passt der kleine Ring, aber der vollständige hohe Adapter nicht, prüfe Verzug, Nahtposition und unterschiedliche Kühlung. Skaliere nicht sofort das komplette Modell: Dadurch verändern sich auch Anschlusslänge, Wandstärke und der zweite Anschluss. Eine gezielte Änderung des betreffenden Durchmessers ist besser nachvollziehbar.
Warum ein großer Adapter so lange druckt
Schichtzahl und Materialdurchsatz getrennt betrachten
Ein 200 mm hohes Teil braucht bei 0,30 mm Schichthöhe rechnerisch ungefähr 667 Schichten, bei 0,20 mm ungefähr 1.000. Die reale Zahl hängt auch von der ersten Schicht und der Modellaufbereitung ab. Mehr Schichten bedeuten mehr wiederkehrende Bewegungen, selbst wenn das Gewicht fast gleich bleibt.
Der rechnerische Volumenstrom einer einzelnen Bahn ergibt sich näherungsweise aus Linienbreite × Schichthöhe × Geschwindigkeit. Bei 0,72 mm × 0,30 mm × 50 mm/s sind das 10,8 mm³/s. Diese Rechnung erklärt den Bedarf; sie ist keine Freigabe für ein bestimmtes Hotend oder einen Ender 3. Den brauchbaren Bereich bestimmen Gerät, Düse, Material und Profil.
Wände, Stützen und Ausrichtung verändern die Zeit
Für ein Y-Stück mit 120- und 80-mm-Anschlüssen, 200 mm Höhe und 3 mm Wandstärke lohnt zuerst der Blick auf die Vorschau: Wird die Wand mit mehreren zusammenhängenden Bahnen oder vielen kurzen Füllstücken aufgebaut? Benötigt ein schräger Abzweig große Stützflächen? Bleiben innen schwer entfernbare Stützen zurück? Eine geänderte Teilung oder Anschlussposition kann mehr sparen als eine höhere Geschwindigkeitszahl.
Prusas Slicer-Dokumentation begrenzt die sinnvolle Schichthöhe in Bezug auf die Düse und erklärt den Einfluss der Außenwände. Verwende die vorhandene Düsenkonfiguration und ändere nicht nur die Schichthöhe. Vergleiche zwei gespeicherte Slicerprojekte einschließlich Materialmenge und Stützaufwand. Die Zeitprognose bleibt eine Schätzung, ist für diesen direkten Vergleich aber nützlicher als eine pauschale Stundenangabe.

Wenn sich der Druck nicht vom Bett löst
Abkühlen und die vorgesehene Entnahme nutzen
Lass Bett und Teil entsprechend der Geräteanleitung abkühlen. Eine dafür vorgesehene flexible Stahlplatte lässt sich nach dem Herausnehmen vorsichtig biegen. Ein festes Glasbett behandelst du anders. Heble ein flaches, fünf Millimeter hohes Teil nicht mit einer scharfen Klinge unter hoher Kraft ab: Dabei können Oberfläche und Teil beschädigt werden.
Prusas Anleitung zu flexiblen Platten beschreibt die material- und oberflächenabhängige Entnahme. Entscheidend ist zuerst die Identifikation deines Betts. Bei sehr fest haftendem PETG kann für den nächsten Druck eine andere geeignete Oberfläche oder das vorgesehene Trennmittel die Lösung sein. Mehr Haftung ist dann gerade nicht das Ziel.
Nach dem Ablösen die Ursache festhalten
Notiere Material, Platte, Temperaturprofil und Einstellung der ersten Lage. Prüfe die Oberfläche auf Beschädigungen, bevor du erneut druckst. Wenn ein bestimmtes Material immer festklebt, ändere die dokumentierte Material-Platten-Kombination. Ein kleiner Testkörper ist für diese Prüfung günstiger als ein flächiger Werkstatteinsatz.
Rechner für die Werkstatt
Holzvolumen berechnen
Berechne Volumen und Gesamtlänge gleich großer Bretter oder Kanthölzer.
Beispiele aus der Praxis
Vom Schlauchmaß zum brauchbaren Adapter
Miss den vorhandenen Stutzen an mehreren Stellen, zeichne zuerst einen kurzen Anschlussring und notiere die gewünschte Stecklänge. Drucke die Passprobe, korrigiere nur den Anschluss und ergänze dann den Übergang zum zweiten Durchmesser. Kontrolliere in der Vorschau den freien Innenraum und die Stützen. Nach der Montage prüfst du den Sitz und die tatsächliche Funktion der Absaugung; der Druck allein bestätigt sie nicht.
Häufige Fragen
Brauche ich sofort CAD-Kenntnisse?
Für eine unveränderte, passend dokumentierte Vorlage genügt zunächst der Slicer. Sobald Anschlussdurchmesser, Abstände oder Befestigungen abweichen, ist ein parametrisches CAD-Modell hilfreicher als das pauschale Skalieren einer STL-Datei. Beginne mit einem Ring oder einem rechteckigen Einsatz.
Muss der Drucker direkt in der Holzwerkstatt stehen?
Nein. Ein sauberer, geeigneter Platz mit den vom Hersteller verlangten Abständen und Umgebungsbedingungen ist oft praktischer. Berücksichtige Bettbewegung, Kabel und Zugang. Eine selbst gebaute staubdichte Kiste kann Wärme und Betriebsbedingungen verändern und ist keine allgemeine Lösung.
Quellen und weiterführende Informationen
Weiterlesen zum Thema
Werkbank bauen: Platte, Gestell und Spannsystem planen

Holzwerkstatt einrichten: Platz, Licht und Arbeitswege

French Cleat: Werkzeugwand mit Keilleisten bauen