Kopierhülsen: Schablonenmaß berechnen und sauber zentrieren
Mit einer Kopierhülse folgt die Oberfräse einer Schablone. Die gefräste Kontur liegt dabei um einen berechenbaren Abstand neben deren Kante. Wenn Hülsengröße, Fräser und Schablonenmaß zusammenpassen, kannst du Aussparungen und Formen wiederholbar herstellen. Entscheidend sind außerdem ein fester Sitz und eine genaue Zentrierung.
Weitere Informationen und passende Links
Was die Kopierhülse führt und was der Fräser schneidet
Die Hülse liegt an der Schablone an
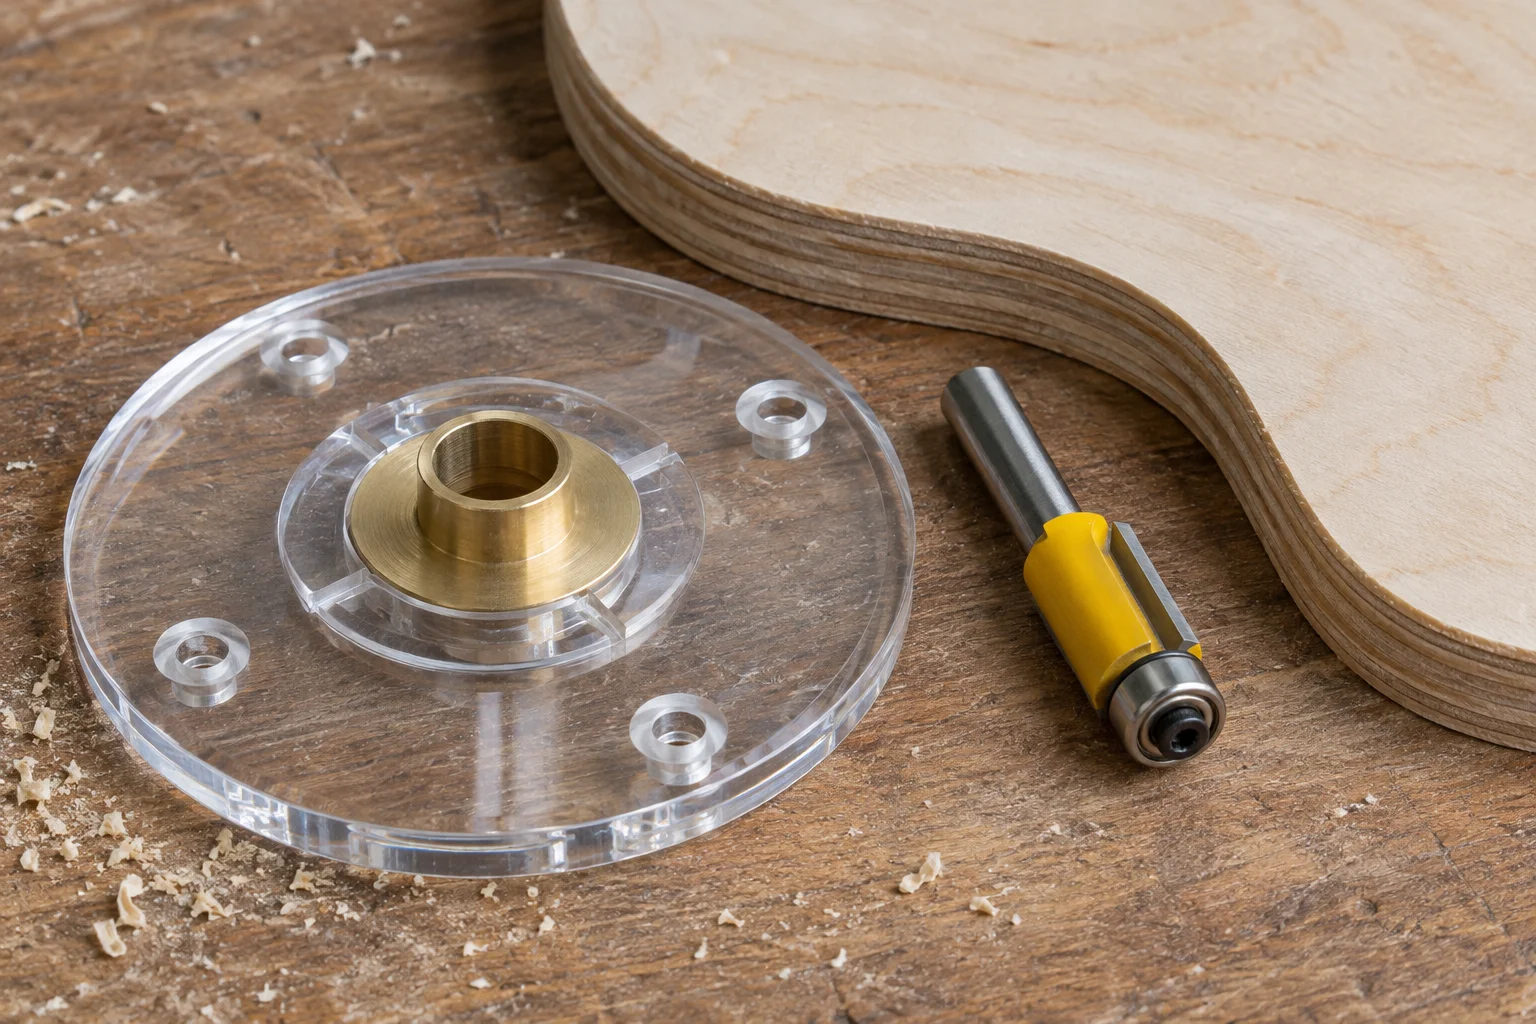
Kopierring und Kopierhülse bezeichnen bei Oberfräsen meist dasselbe Prinzip: Eine fest mit der Grundplatte verbundene Hülse läuft an der Schablonenkante entlang. Der Fräser dreht sich innerhalb der Hülse, ohne sie zu berühren. Er bearbeitet das Holz unter der Schablone. Die Hülse selbst ist keine Schneide und kein Anlaufkugellager.
Mit einem geraden Nutfräser entsteht eine zur Führungskante versetzte Kontur. Bei einem Profilfräser hängt das fertige Profil zusätzlich von Schneidenform und eingestellter Tiefe ab. Für die ersten Berechnungen ist ein gerader, für die Bearbeitung geeigneter Fräser deshalb übersichtlicher. Zum Eintauchen in eine geschlossene Tasche muss er ausdrücklich geeignet sein.
Außen- und Innendurchmesser der Hülse nicht verwechseln
Der Außendurchmesser bestimmt den Abstand zur Schablonenkante. Der Innendurchmesser begrenzt den Platz für den Fräser. Ein mit 30 mm bezeichneter Ring kann innen deutlich kleiner sein. Festool nennt beim KR-D30/OF1010 beispielsweise 30 mm außen, 27 mm innen und Fräser bis 25 mm. Ein 30-mm-Fräser gehört also nicht in diesen 30-mm-Ring.
Prüfe den freigegebenen Fräserdurchmesser und den freien Raum auch mit montierter Absaugung. Ein knapp passender Schaft sagt nichts über die Schneiden aus. Der gesamte Fräser muss in den vorgesehenen Stellungen ausreichend frei laufen. Näheres zur Maschine steht unter Oberfräse auswählen.
Den Versatz zwischen Hülse und Fräser berechnen
Die halbe Durchmesserdifferenz ist der Abstand an einer Seite
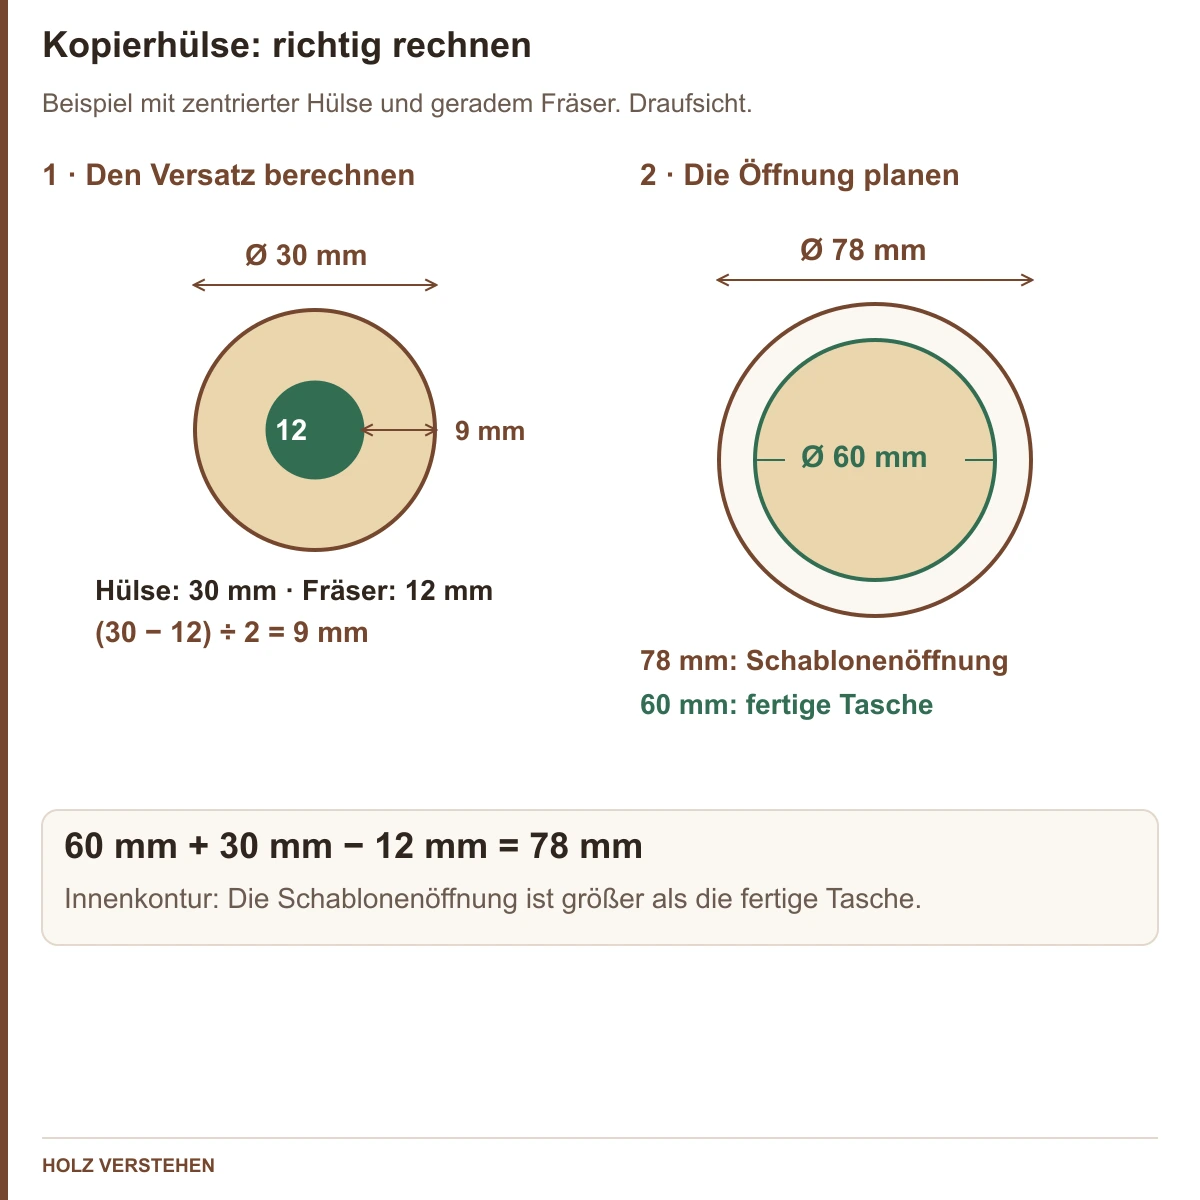
Bei einem zentrierten geraden Fräser gilt: Versatz = (Hülsenaußendurchmesser − Fräserdurchmesser) ÷ 2. Dieser Wert beschreibt den Abstand zwischen der Schablonenkante und der späteren Fräskante an einer Seite. Für eine gesamte Öffnungsbreite oder einen Kreisdurchmesser kommt er an zwei gegenüberliegenden Seiten vor.
Eigenes Rechenbeispiel: Eine Hülse mit 30 mm Außendurchmesser und ein Fräser mit 12 mm Durchmesser ergeben 9 mm Versatz. Die gesamte Durchmesserdifferenz beträgt dagegen 18 mm. Wer beim Durchmesser nur 9 mm berücksichtigt, erhält deshalb ein falsches Schablonenmaß.
Eine innere Öffnung braucht eine größere Schablonenöffnung
Für eine kreisförmige Tasche mit 60 mm fertigem Durchmesser muss die Schablonenöffnung im Beispiel 78 mm haben: 60 + 30 − 12 = 78 mm. Die Hülse läuft innen an dieser Öffnung entlang. Der Fräser erreicht die Kontur jeweils 9 mm innerhalb der Schablonenkante.
Die Rechnung beschreibt die äußere Begrenzung der Tasche. Der Innenbereich muss anschließend beziehungsweise in einer geeigneten Folge mit passender Führung ausgeräumt werden. Eine große Schablonenöffnung kann die Auflage der Fräse beeinträchtigen. Plane eine ausreichende, sichere Auflage und die passende Arbeitsfolge, bevor du das fertige Teil bearbeitest.
Eine außen umfahrene Schablone ist kleiner als das fertige Teil
Läuft die Hülse außen um eine Schablone, liegt die gefräste Außenkontur um den Versatz weiter außen. Für einen fertigen Außendurchmesser von 80 mm ergibt dieselbe Kombination eine Schablone mit 62 mm Durchmesser: 80 − 30 + 12 = 62 mm. Das gilt für die geometrische Kontur, nicht automatisch für eine sichere Aufspannung einer so kleinen Scheibe.
Schreibe auf jede Schablone, ob sie innen oder außen geführt wird, und notiere Hülse und Fräser. So bleibt klar, warum ihr Maß vom fertigen Teil abweicht. Ein späterer Wechsel des Fräserdurchmessers verändert das Ergebnis, selbst wenn die Schablone unverändert bleibt.
| Aufgabe mit Hülse 30 mm und Fräser 12 mm | Rechnung | Ergebnis |
|---|---|---|
| Versatz an einer Kante | (30 − 12) ÷ 2 | 9 mm |
| Tasche innen, fertiger Durchmesser 60 mm | 60 + 30 − 12 | Schablonenöffnung 78 mm |
| Außenkontur, fertiger Durchmesser 80 mm | 80 − 30 + 12 | Außenschablone 62 mm |
Die Hülse passend zur Maschine auswählen
Aufnahme, Befestigung und Fräskorb müssen zusammenpassen
Es gibt geschraubte, geklemmte und mit einem Adapter eingesetzte Systeme. Eine Hülse für eine bestimmte Festool-Fräse ist nicht allein wegen desselben Durchmessers passend für Bosch oder DeWalt. Selbst bei einer Maschine mit wechselbaren Körben können Tauch- und Kantenbasis unterschiedliche Führungen verlangen.
Bei der Makita RT0700C beschreibt die Originalanleitung für die kleine Basis eine zwischen Basis und Gleitplatte eingesetzte Schablonenführung. Für den Eintauchkorb wird eine eigene Montage gezeigt. Die Form der Aufnahme und die richtige Basis gehören deshalb zur Teileprüfung. Eine passende Originalhülse ist nicht automatisch für einen ähnlich aussehenden Katsu-Nachbau freigegeben.
60 mm Lochabstand allein beweisen keine Kompatibilität
Bei einer unbekannten Oberfräse mit zwei M5-Befestigungen und 60 mm Abstand brauchst du zusätzlich den Durchmesser der Aufnahme, die Auflageform, die verfügbare Höhe und passende Schrauben. Auch der freie Bereich für die Schneide muss stimmen. Eine zu lange Schraube kann an anderer Stelle stören, obwohl der Ring zunächst fest wirkt.
Suche nach vollständiger Typnummer und Originalanleitung oder lasse den Zubehöranbieter die Kombination bestätigen. Ein Handelsname wie Workzone kann mehrere Hersteller und Generationen umfassen. Eine vermutete Baugleichheit ist keine verlässliche Bestellgrundlage. Für eine 17-mm-Hülse an einer DW622 gilt dieselbe Prüfung; eine ähnlich große Fremdhülse wird nicht allein nach ihrem Außendurchmesser ausgewählt.
Zentrieren und festen Sitz prüfen
Ein exzentrischer Ring verändert die Kontur beim Drehen
Steht der Fräser nicht mittig in der Hülse, hängt der Abstand zur Schablone von der Ausrichtung der Maschine ab. Auf einer geraden Strecke kann das unauffällig bleiben, solange du die Fräse gleich hältst. Beim Drehen um eine Rundung verändert sich dann das Maß. Eine andere Handhaltung wird so zu einer anderen Fräskante.
Eigene geometrische Betrachtung: Liegt die Fräserachse 0,3 mm neben der Hülsenmitte, kann sich der Abstand bei zwei um 180 Grad gedrehten Maschinenstellungen um bis zu 0,6 mm unterscheiden. Das ist kein gemessener Maschinenfehler, sondern erklärt, weshalb Zentrierung für wiederholbare Konturen wichtig ist.
Nach der vorgesehenen Methode zentrieren
Trenne die Maschine von ihrer Energiequelle. Verwende den zum System passenden Zentrierdorn beziehungsweise die in der Anleitung beschriebene Zentrierhilfe. Bei geschraubten Systemen wird die dafür vorgesehene Aufnahme gelöst, zentriert und wieder sicher befestigt. Bei anderen Systemen liegt die Einstellung an einer anderen Stelle oder ist nicht als Anwenderjustierung vorgesehen.
Festool nennt für den geschraubten KR-D30/OF1010 den Zentrierdorn 492187. Dieser Hinweis gilt für die passende Aufnahme, nicht als allgemeine Montageanleitung für jeden Festool-Ring. Kontrolliere den festen Sitz nach dem Entfernen der Zentrierhilfe und vor dem Einsetzen des Fräsers.
Eine wackelnde Hülse nicht durch Handdruck ausgleichen
Wenn eine Hülse kippt, seitlich wandert oder sich aus ihrer Aufnahme lösen kann, wird nicht damit gefräst. Prüfe korrekt eingesetzte Teile, saubere Auflage, beschädigte Befestigung und die Freigabe der Kombination. Eine frei drehbare Hülse in einem dafür nicht vorgesehenen Sitz verlangt ebenfalls Klärung. Zusätzliche lose Unterlagen oder eine nachgedruckte Hülse sind keine automatische Lösung.
Fertige danach eine kontrollierte Probe an einem Reststück mit derselben Schablone und Einstellung. Prüfe die Maße an mehreren Stellen. Eine Probe zeigt Fehler im gesamten Aufbau, die eine reine Durchmesserrechnung nicht erfassen kann.
Schablonendicke, Hülsenlänge und Frästiefe abstimmen
Die Hülse muss geführt werden, ohne auf dem Holz aufzusetzen
Die zylindrische Führung muss ausreichend weit in die Schablone reichen. Steht sie unter deren Unterseite hervor, kann sie auf dem Holz aufsetzen, bevor die Grundplatte sauber aufliegt. Dann kippt oder hebt die Maschine, und die Tiefe stimmt nicht. Miss den tatsächlichen Überstand unter der verwendeten Grundplatte.
Wähle Schablonenmaterial und Dicke passend zu Hülse, Fräser und Arbeitsaufgabe. MDF, geeignete Platten oder dafür vorgesehene Profilrahmen können unterschiedliche Anforderungen erfüllen. Entscheidend sind eine ebene Auflage, stabile Kanten und eine sicher befestigte Führung. Ein pauschales Plattenmaß passt nicht zu jeder Hülse.
Eine dickere Schablone kostet Reichweite
Mit zunehmender Schablonendicke muss der Fräser weiter unter die Grundplatte reichen, um dieselbe Tiefe im Holz zu erzielen. Prüfe daher Einspannlänge, zulässigen Überstand, Schneidenlänge und Maschinenhub gemeinsam. Ein zu kurz eingespannter Fräser ist keine Lösung für eine zu dicke Schablone.
Rechne zuerst den Aufbau, dann fertige die Schablone. Bei tiefen Beschlagtaschen kann ein anderes vorgesehenes Fräsersystem erforderlich sein. Die Auswahl geeigneter Schneiden beschreibt Fräser für Holz auswählen.
Eine Schablone bauen, die sich zuverlässig führen lässt
Jede Unebenheit der Kante wird mitgeführt
Die Bezugskante muss glatt, formstabil und frei von Ausbrüchen sein. Eine Delle in der Führung wird nicht durch eine besonders präzise Oberfräse ausgeglichen. Stelle eine Schablone deshalb so sorgfältig her wie die gewünschte Endkontur und prüfe sie mit einem geeigneten Lineal, Winkel oder dem Gegenstück.
Bei verstellbaren Rahmen müssen die Profile gerade und die Ecken im gewünschten Winkel fixiert sein. Schrauben und Verbinder dürfen die Grundplatte nicht anheben. Eine bestimmte historische Selbstbauvorlage ist nicht nötig, um das Prinzip zu nutzen: Maßhaltige Führung, sicherer Zusammenhalt und genügend Auflage sind die entscheidenden Eigenschaften.
Kleine Innenradien brauchen eine passende Werkzeugkombination
Der Fräser hinterlässt an einer inneren Ecke seinen eigenen Radius. Ein 12-mm-Fräser erzeugt keine scharfkantige Innenecke; sein Radius beträgt 6 mm. Zusätzlich muss die Hülse der Schablonenkontur folgen können. Eine enge Ecke, in die die große Hülse nicht gelangt, wird auch vom Fräser nicht wie gewünscht erreicht.
Wenn ein Beschlag rechtwinklige Ecken verlangt, kann eine geeignete Nacharbeit mit einem Stechbeitel dazugehören. Für runde Aussparungen und Scheiben findest du weitere Hinweise unter Kreise und Ausschnitte fräsen.
Zwingen, Auflage und Fräsweg vorher zusammen prüfen
Befestige Schablone und Teil so, dass beide sicher liegen und die Maschine ungehindert geführt werden kann. Kontrolliere den ganzen Weg bei getrennter Energieversorgung. Die Grundplatte darf nicht plötzlich über einer großen Öffnung ihre Auflage verlieren oder an einer Zwinge hängenbleiben.
Die geeignete Vorschubrichtung hängt davon ab, ob innen oder außen an einer Kontur gearbeitet wird und wie die Schneide eingreift. Übertrage eine Richtungsregel nicht ungeprüft von der Außenkante auf eine innere Tasche. Nutze die zur Aufgabe passende geführte Arbeitsweise und die Maschinenanleitung. Die Kopierhülse hält den Abstand, sie sichert nicht automatisch jeden Fräsweg.
Beispiele aus der Praxis
Die runde Tasche wird zu klein
Prüfe, ob beim Schablonendurchmesser nur der einseitige Versatz statt der gesamten Durchmesserdifferenz berücksichtigt wurde. Mit 30-mm-Hülse und 12-mm-Fräser verlangt eine 60-mm-Tasche eine 78-mm-Schablonenöffnung. Die Rechnung wird vor der eigentlichen Arbeit an einer Probe kontrolliert.
Die Kontur verändert sich, sobald du die Maschine drehst
Prüfe die Zentrierung von Hülse und Fräser. Bei einer seitlich versetzten Achse verändert eine andere Maschinenstellung den Abstand zur Führung. Erst zentrieren und befestigen, dann die Form mit derselben Schablone erneut an einem Reststück prüfen.
Die Maschine liegt trotz ebener Schablone nicht ruhig auf
Kontrolliere den Hülsenüberstand. Berührt die Hülse bereits das Holz unter der Schablone, kann die Grundplatte nicht richtig aufliegen. Passe den vorgesehenen Aufbau an und prüfe danach erneut die erreichbare Frästiefe.
Häufige Fragen
Wie berechne ich den Versatz einer Kopierhülse?
Ziehe den Fräserdurchmesser vom Außendurchmesser der Hülse ab und teile die Differenz durch zwei. Mit 30 mm Hülse und 12 mm Fräser ergeben sich 9 mm Versatz an einer Seite.
Welche Schablone brauche ich für 53 mm mit einem 16-mm-Fräser?
Mit einer passenden 30-mm-Kopierhülse benötigt eine innere runde Tasche geometrisch 67 mm Schablonendurchmesser:53+30−16. Prüfe zusätzlich Hülseninnenmaß, Freigabe, Zentrierung und sichere Auflage. Mit einer anderen Hülse ändert sich das Maß.
Passt jede 30-mm-Kopierhülse an jede Oberfräse?
Nein. 30 mm beschreibt meist den Führungsdurchmesser. Aufnahme, Befestigung, Höhe und Freigabe müssen zur Maschine und zum verwendeten Fräskorb passen.
Kann ich die Kopierhülse selbst kürzen?
Verwende eine passende freigegebene Hülse oder einen geeigneten Schablonenaufbau. Eigenmächtiges Kürzen kann die Führung, Befestigung oder Oberfläche verändern und wird hier nicht als allgemeine Lösung empfohlen.
Warum ist meine Schablonenfräsung nicht maßhaltig?
Mögliche Ursachen sind falsche Durchmesserrechnung, fehlende Zentrierung, eine lose Hülse, eine ungenaue Schablonenkante oder kippende Auflage. Prüfe diese Punkte getrennt, bevor du das Schablonenmaß veränderst.
Quellen und weiterführende Informationen
Weiterlesen zum Thema
Oberfräse auswählen: Welche Bauform passt zu deinen Arbeiten?
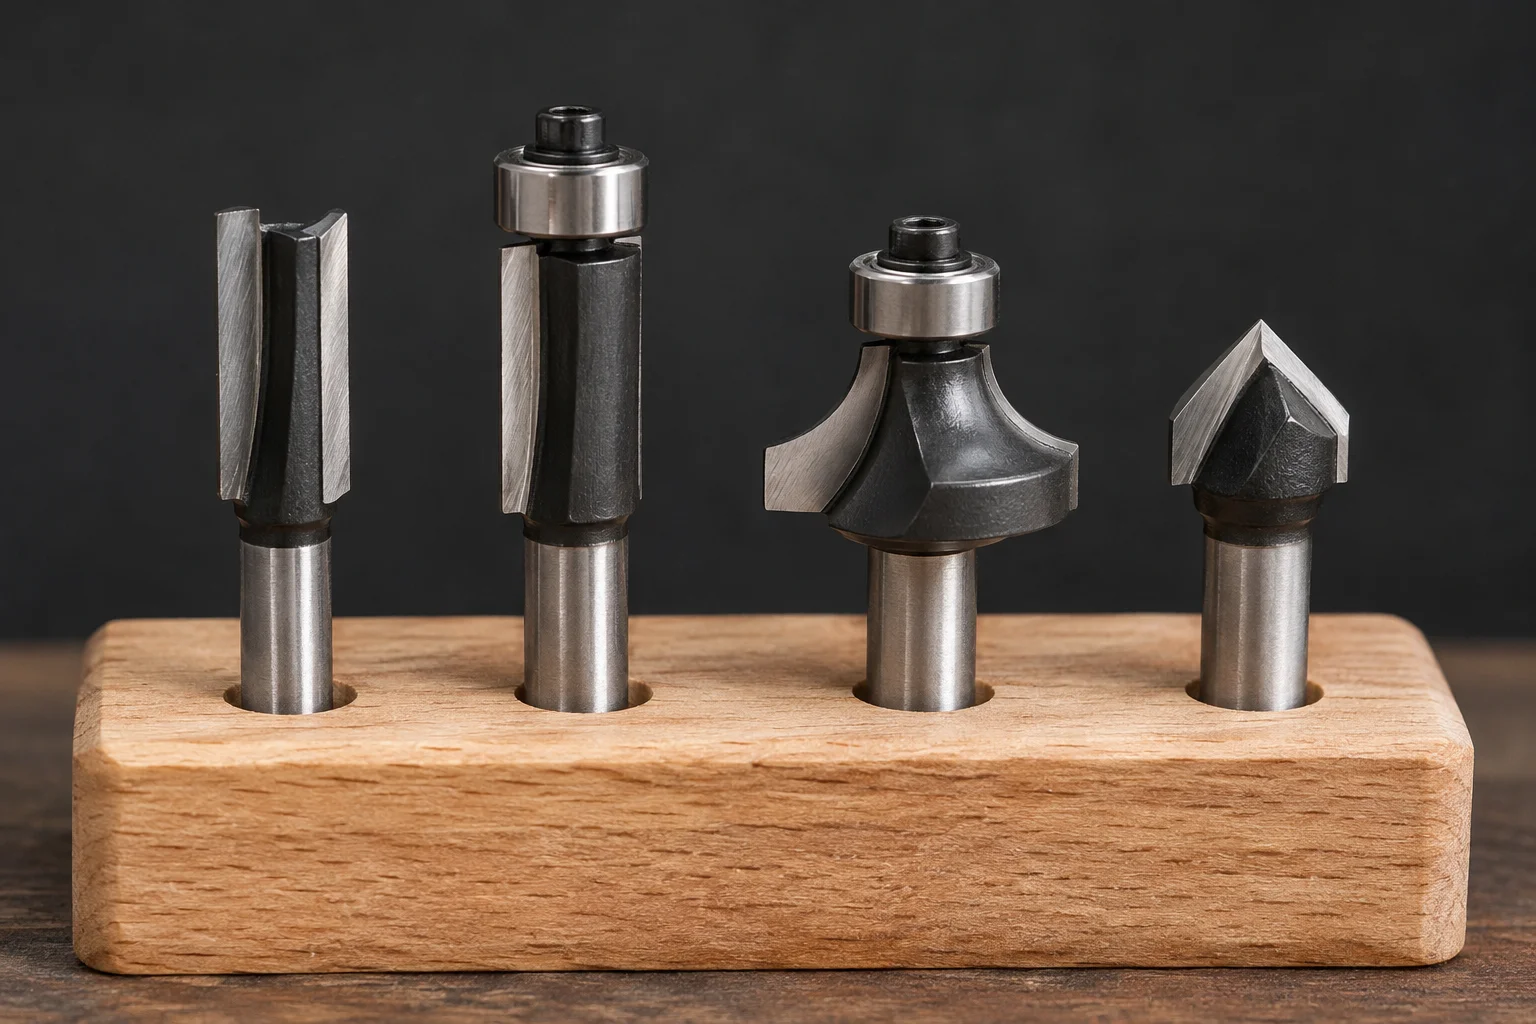
Den passenden Fräser für Holz auswählen
Tischfräse oder Frästisch: Was passt zu deinen Arbeiten?