Bandsäge für Holz: Größe, Führung und Modelle richtig wählen
Eine Bandsäge eignet sich für geschweifte Formen und das Auftrennen von Massivholz. Entscheidend sind die tatsächliche Werkstückhöhe, der Platz bis zum Ständer, das passende Sägeband und eine sichere Führung des Werkstücks. Die Modellnummer ist kein verlässliches Maß für die Schnitthöhe.
Weitere Informationen und passende Links
Welche Arbeiten soll die Bandsäge übernehmen?
Eine runde Tischseite, dünne Brettchen aus einer Bohle und ein kleiner Modellbauteil stellen unterschiedliche Anforderungen. Für die Kurve zählt der kleinste Radius. Beim Auftrennen zählt die Höhe des aufrecht stehenden Bretts. Bei einem großen Werkstück muss außerdem der Teil links vom Blatt am Maschinenständer vorbeikommen.
Die drei Maße getrennt notieren
Schnitthöhe ist die mögliche Werkstückhöhe über dem Tisch. Durchlassbreite beschreibt den Platz zwischen Band und Ständer. Bandradgröße gehört zur Konstruktion der Maschine; sie ist weder automatisch Schnitthöhe noch Durchlassbreite. Die 305-mm-Angabe einer kleinen Maschine kann deshalb etwas völlig anderes bedeuten als 305 mm Auftrennhöhe.
Ergänze eine vierte Spalte: die tatsächliche Schnittaufgabe. Ein Brett mit 180 mm Breite und 30 mm Dicke braucht flach liegend nur 30 mm Schnitthöhe. Willst du daraus zwei dünnere Bretter auftrennen, steht es auf seiner schmalen Kante und verlangt 180 mm Höhe. Eine BAS 318 mit 170 mm kann diese zweite Aufgabe nicht allein deshalb übernehmen, weil die Durchlassbreite 307 mm beträgt.
Wann eine kleine Maschine ausreicht
Für häufige Konturen in 10–30 mm Holz kann eine Tischbandsäge sinnvoll sein. Der Platzbedarf, der Transport zur Werkbank und die Bedienhöhe bleiben überschaubar. Für wiederholtes hohes Auftrennen werden Rahmensteifigkeit, Spannsystem, geeignetes Band, Motor und Werkstückauflage wichtiger. Wenn große Platten geradlinig zugeschnitten werden sollen, vergleiche zusätzlich eine Tauchsäge mit Schiene. Filigrane geschlossene Innenschnitte sind eher eine Aufgabe für die Dekupiersäge.
| Dein Werkstück | Entscheidendes Kriterium | Häufiger Denkfehler |
|---|---|---|
| 18 mm starke geschweifte Platte | Radius und Durchlassbreite beim Drehen | Nur auf maximale Schnitthöhe achten. |
| 180 mm breites Brett hochkant auftrennen | Mindestens passende Höhe plus Arbeitsreserve | Brettbreite mit Durchlassbreite verwechseln. |
| Viele schmale Leisten | Geeigneter Anschlag und sichere Zuführhilfe | Die Hände sollen jedes kleine Teil allein führen. |
| Dicker Drechselrohling | Werkstückform, Gewicht und gesicherte Auflage | Ein runder Klotz sei durch sein Eigengewicht ausreichend gehalten. |
| Selten ein großer Stamm | Passende Stammführung oder Sägedienst vergleichen | Jede hohe Tischbandsäge sei ein mobiles Sägewerk. |
Schnitthöhen und konkrete Modellunterschiede
Diese Auswahl zeigt dokumentierte Baugrößen. Sie ist kein eigener Vergleichstest. Bei älteren Angeboten gelten die Daten der tatsächlichen Ausführung; Zubehör und Baujahre können abweichen.
Metabo BAS 261 und BAS 318 WNB oder DNB
Die BAS 261 Precision wird mit 103 mm Höhe, 245 mm Durchlass und 400 W Aufnahmeleistung geführt. Die BAS 318 bietet 170 mm Höhe und 307 mm Durchlass. WNB 619009000 und DNB 619010000 haben laut Hersteller dieselben Schnittmaße, 900 W Aufnahmeleistung und 660 W Abgabeleistung. Der belegte Unterschied ist die Netzversorgung: WNB 220–240 V, DNB 380–415 V. Die Drehstromversion ist damit nicht automatisch eine höhere Leistungsklasse.
Für beide BAS-318-Versionen sind 2.240 mm Bandlänge und 410/880 m pro Minute dokumentiert. Entscheide zuerst anhand des vorhandenen fachgerecht eingerichteten Anschlusses und deiner Werkstücke. Ein elektrischer Umbau gehört nicht zur Kaufempfehlung. BAS 317, BAS 260 Swift und ältere BS-Modelle sind eigene Maschinen; die Daten der 318 dürfen nicht einfach auf sie übertragen werden.
Record Power BS250 und SABRE 250
Die originale BS250-Supportseite nennt 120 mm Höhe, 240 mm Durchlass und 350 W P1. Die SABRE-250-Herstellerseite nennt 127 mm Höhe, 245 mm Durchlass und 550 W P1 sowie zwei Bandgeschwindigkeiten von 460 und 1.000 m pro Minute. Die SABRE besitzt außerdem eine schnelle Entspannung und werkzeuglos einstellbare Führungen. Der Mehrwert liegt damit nicht nur in 7 mm zusätzlicher Höhe, sondern auch im Rüsten und Bedienen.
Weder Modellname noch Radgröße ergeben eine 250-mm-Auftrennhöhe. Bei Bandbestellungen ist die genaue Unterlage entscheidend: Die SABRE-Seite nennt 70½ Zoll; im Handel begegnen abweichende gerundete Millimeterangaben. Bestelle anhand der bestätigten Bandlänge deiner Ausführung statt anhand eines gerundeten Suchtreffers.
SABRE 350, SABRE 450 und ältere BS-Modelle
Bei der SABRE 350 ist die Versionsprüfung besonders wichtig. Die geöffnete EU-Produktseite führt 285 mm Schnitthöhe, 345 mm Durchlass und 2.820 mm Bandlänge. Andere aktuelle Herstellerveröffentlichungen beziehungsweise Indexfassungen nennen 305 mm. Deshalb wird hier keine pauschale 300-mm-Freigabe für jedes angebotene Exemplar daraus gemacht. Lass bei einem 300-mm-Projekt die freie Höhe der konkreten Maschine und den dazugehörigen Unterlagenstand bestätigen.
Die geöffnete SABRE-450-Seite nennt 320 mm Höhe, 445 mm Durchlass und 3.886 mm Bandlänge. Bei den älteren Reihen unterscheidet bereits der Herstellerkatalog 2012/13 BS300E mit 190 mm und BS350S mit 230 mm Höhe. Die BS400-Supportseite nennt 305 mm. Eine BS350S ist somit nicht bloß eine anders beschriftete SABRE 350. Prüfe beim Gebrauchtkauf zusätzlich Führungen, Spannmechanismus und vollständigen Anschlag.
Hammer N2-35, N3800, N4400 und Felder FB 510
Die N2-35-Broschüre dokumentiert 235 mm Höhe und 340 mm Durchlass. Die gemeinsame Hammer-Anleitung von Mai 2025 nennt für N3800 und N4400 jeweils 310 mm Schnitthöhe. Der Unterschied der größeren N4400 liegt also nicht in noch mehr Höhe: Die Anleitung erlaubt dort bis 27 mm Bandbreite, bei N3800 bis 20 mm. Das kann für die Auswahl geeigneter breiter Auftrennbänder relevant sein, ist aber noch kein Nachweis für das Schnittergebnis.
Bei der FB 510 dokumentiert die Felder-Anleitung 410 mm Höhe und maximal 480 mm Durchlass. Mit dem angegebenen Parallelanschlag nennt sie dagegen 323 mm Schnittbreite. Das ist ein gutes Beispiel dafür, warum ein freier Durchlass und die am Anschlag nutzbare Breite getrennt verglichen werden müssen. Motor- und Netzvarianten stehen auf dem Typenschild; ein gebrauchtes Angebot darf nicht nur mit einer allgemeinen Serienbroschüre beschrieben werden.
Makita LB1200F und Scheppach BASA 3/4
Die Makita LB1200F ist mit 165 mm Schnitthöhe dokumentiert. Im deutschen Produktblatt stehen 900 W und Zubehörbänder mit 2.240 mm Länge. Ihre Transportrollen erleichtern das Umstellen; sie machen daraus keine handgeführte Bandsäge. Für 200 mm hohe Auftrennschnitte reicht diese dokumentierte Höhe nicht.
Die geöffnete BASA-3-Seite für Artikel 59015019969 nennt 205 mm Höhe, 306 mm Breite und 2.360 mm Bandlänge. Unter BASA 3 existieren unterschiedliche Artikel- und Motorversionen; übernimm daher keine Leistung aus einer anderen Anzeige. Die BASA 4, Artikel 5901504902, ist mit 250 mm Höhe und 375 mm Breite dokumentiert. Auch sie ist damit keine 300-mm-Maschine.
| Dokumentiertes Modell | Schnitthöhe | Einordnung für einen 200-mm-Auftrennwunsch |
|---|---|---|
| Metabo BAS 261 Precision | 103 mm | Nicht ausreichend. |
| Record Power SABRE 250 | 127 mm | Nicht ausreichend. |
| Makita LB1200F | 165 mm | Nicht ausreichend. |
| Metabo BAS 318 WNB/DNB | 170 mm | Nicht ausreichend. |
| Scheppach BASA 3, genannter Artikel | 205 mm | Nur geringe geometrische Reserve; reales Probestück und Führung prüfen. |
| Hammer N2-35 | 235 mm | Geometrisch passend; Band, Auflage und Vorschub bleiben zu prüfen. |
| Scheppach BASA 4, genannter Artikel | 250 mm | Geometrisch passend. |
| Hammer N3800/N4400, Anleitung 2025 | 310 mm | Größere Höhenreserve. |
| Record Power SABRE 450, geöffnete EU-Seite | 320 mm | Größere Höhenreserve. |
| Felder FB 510, dokumentierte Ausführung | 410 mm | Andere Größenklasse; Transport und Aufstellraum mitplanen. |
Eine Bandsäge mit 300 mm Schnitthöhe auswählen
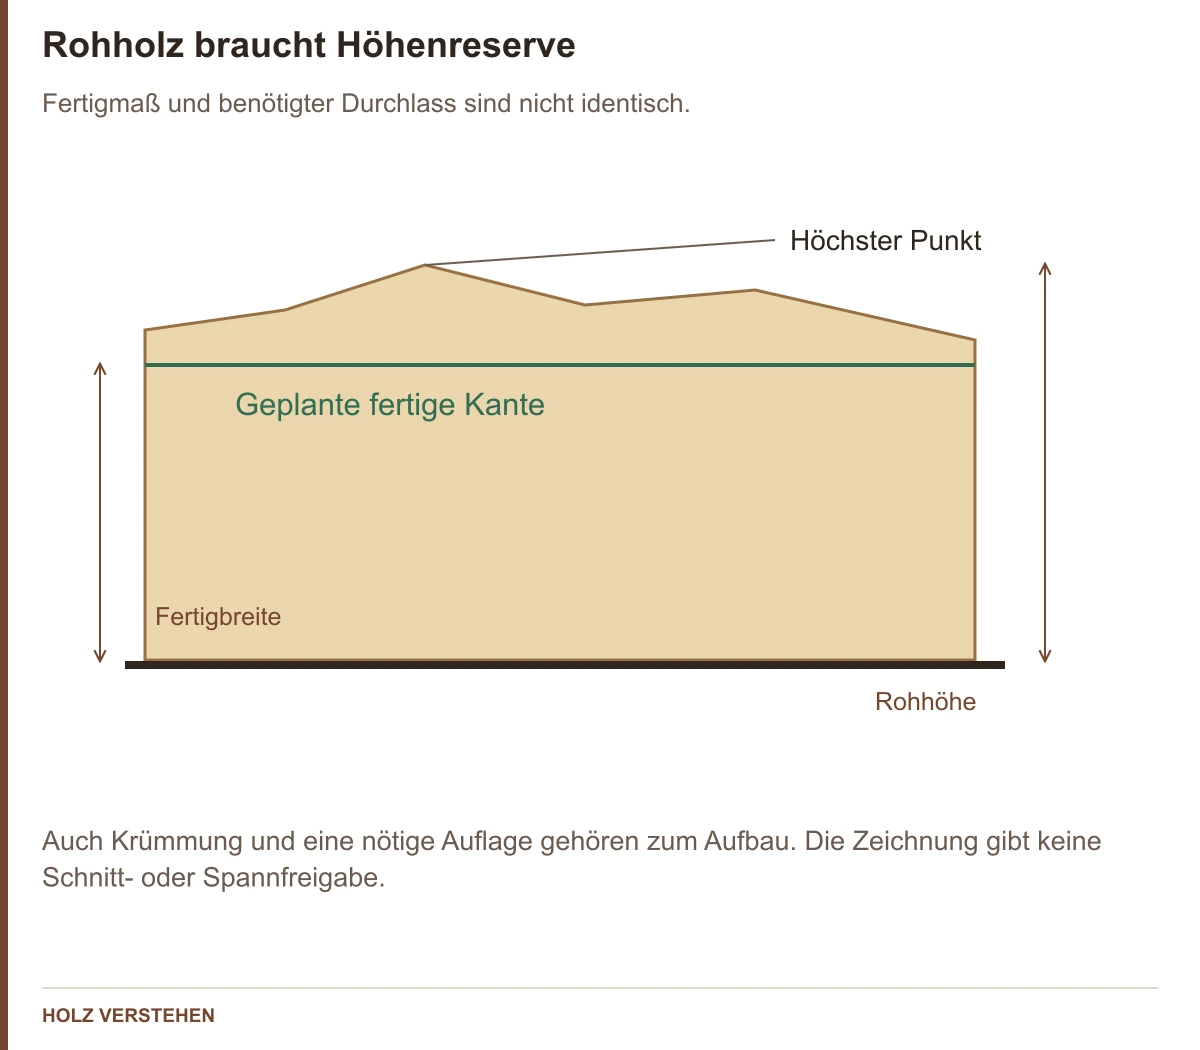
Eine gewünschte Fertigbreite von 300 mm bedeutet nicht, dass dein Rohbrett genau 300 mm hoch ist. Eine unbesäumte Kante, Krümmung oder nötige Auflage kann das Maß erhöhen. Miss den tatsächlichen höchsten Punkt im vorgesehenen Aufspannzustand. Eine Maschine mit genau 300 mm Nennhöhe bietet dafür keine zusätzliche geometrische Reserve.
Lege dem Anbieter eine klare Aufgabe vor: beispielsweise trockenes 300 mm breites Buchenholz längs auftrennen, mit definierter Länge und gewünschter Rohdicke der Brettchen. Frage nach einem dafür passenden Band und nach einer Vorführung mit vergleichbarem Material. Eine Vorführung in 20 mm Fichte beantwortet diese Frage nicht. Prüfe beim Probestück Dickenabweichung, seitliches Auswandern, Vorschubaufwand und verbleibende Hobelzugabe.
Alternativen zur SABRE 250 oder 350 vergleichst du deshalb innerhalb derselben tatsächlichen Aufgabe. Eine kleinere Maschine kann für deine Kurvenarbeiten völlig ausreichen, obwohl sie den gelegentlichen hohen Schnitt nicht schafft. Dann kann ein Sägedienst wirtschaftlicher sein als eine dauerhafte größere Stellfläche. Preise hängen von Ausführung, Lieferung, Aufstellung und Zubehör ab; ein historischer Listenpreis ist kein belastbarer heutiger Kaufmaßstab.
Bandlänge, Breite und Zahnung auswählen
Die Bandlänge ist eine Maschinenangabe
Bei der BAS 261 ist beispielsweise ein Metabo-Band mit 1.712 × 6 × 0,36 mm und 6 Zähnen pro Zoll unter Nummer 0909057175 ausdrücklich für BAS 260 Swift und BAS 261 Precision gelistet. Das ist ein konkreter Passnachweis für dieses Zubehör, kein Beweis, dass alle Teile dieser Maschinen austauschbar sind. Die drei Maße bedeuten Länge, Breite und Banddicke; die Zahnung ist eine zusätzliche Angabe.
Für die LB1200F führt Makita etwa B-16667 mit 2.240 × 16 mm und 4 Zähnen sowie B-16689 mit 2.240 × 6 mm und 6 Zähnen. Die schmalere Ausführung kommt für engere Konturen infrage, die breitere für geradere Schnittaufgaben. Welche Radien tatsächlich zulässig sind, hängt auch von Zahnschränkung und Blattkonstruktion ab.
Breit für gerade Schnitte, schmal für Kurven – innerhalb der Maschinenfreigabe
Ein breiteres Band lässt sich schwerer in eine enge Kurve drehen. Ein sehr schmales Band ist dafür leichter seitlich ablenkbar. Wähle deshalb kein einziges Universalband für hohe Auftrennschnitte und kleine Radien. Die Maschine muss die gewählte Breite und Dicke zulassen und korrekt spannen können. Ein besonders breites Band wird auf einer dafür zu kleinen Maschine nicht automatisch besser.
Beim hohen Auftrennen brauchen die Zähne genügend Spanraum. Zu feine Zahnung kann Späne schlecht aus der langen Schnittzone abtransportieren. Bei dünnem Material müssen dagegen genügend Zähne sinnvoll im Eingriff bleiben. Nimm eine Herstellerauswahl für Materialdicke und Aufgabe als Ausgangspunkt. Ein Blatt für Metall ist nicht allein wegen seiner vielen feinen Zähne die beste Wahl für dickes Holz.
Bandlauf, Spannung und Führung in sinnvoller Reihenfolge prüfen
Drei Einstellungen, drei Aufgaben
Die Bandspannung hält das endlose Band im vorgesehenen Betriebszustand. Die Lauf- beziehungsweise Neigungseinstellung bestimmt seine Lage auf dem Rad. Seitliche Führung und Rückenabstützung begrenzen die Auslenkung im Schnitt. Eine verstellte Führung darf nicht benutzt werden, um ein falsch laufendes Band auf dem Rad zu halten.
Für den Bandwechsel wird die Maschine stillgesetzt und gegen unbeabsichtigten Start gesichert. Prüfe das richtige Band, seine Zähne und einen unbeschädigten Zustand. Stelle Spannung und Radlauf in der vom Hersteller vorgesehenen Folge ein. Erst danach folgen Führungen, Tischwinkel und Anschlag. Die Abstände und Anlageverhältnisse sind vom Führungssystem abhängig: Rollen, Gleitführungen und Keramikelemente sind nicht mit einer einzigen universellen Papierstärke einzustellen.
Kein universeller Klangtest für die Spannung
Eine Spannskala ist auf die Maschine bezogen und muss zum Band passen. Ein Ton beim Anzupfen hängt auch von freier Bandlänge, Breite und Dicke ab. Ebenso ist eine bestimmte seitliche Durchbiegung ohne definierte Kraft und Messstrecke kein verlässlicher Universalwert. Verwende das vorgesehene Einstellverfahren; übermäßiges Nachspannen ist keine Fehlerbehebung für ein stumpfes Band.
BGHM unterscheidet bei der Bandlage ausdrücklich ballige und gerade Radauflagen. Daraus folgt: Das pauschale Rezept „immer genau mittig“ passt nicht zu jeder Konstruktion. Halte die Verdeckung nahe über dem Werkstück, benutze eine geeignete Zuführhilfe und führe die Hände außerhalb der Schnittebene. Verändern sich Lauf oder Geräusch auffällig, stoppe und suche die Ursache im Stillstand.
Die Bandsäge sägt schief: Erst das Fehlerbild trennen
Ein schräger Verlauf entlang der Platte ist ein anderes Problem als eine geneigte Schnittfläche durch die Höhe. Markiere am Probestück beide Bezugsflächen. Prüfe mit einem geeigneten Winkel, ob der Tisch zur tatsächlichen Blattfläche stimmt. Prüfe anschließend, ob ein gerader Anriss ohne gewaltsames Seitendrücken verfolgt werden kann.
Ein stumpfes, ungleichmäßig geschränktes oder beschädigtes Band kann zur Seite ziehen. Eine zu hohe Vorschubkraft kann es auslenken. Auch falsche Spannung, Führung oder ein ungeeignetes Band sind mögliche Ursachen. Korrigiere diese Punkte, bevor du den Parallelanschlag stark schräg stellst. Eine kleine vorgesehene Anschlagjustierung darf einen Maschinen- oder Bandfehler nicht verdecken.
| Fehlerbild | Prüfung im Stillstand | Probe nach der Korrektur |
|---|---|---|
| Schnitt ist über die Höhe geneigt | Tischwinkel und seitliche Blattführung | Kurzer Schnitt mit rechtwinklig vorbereiteter Auflage. |
| Band zieht in der Draufsicht zur Seite | Schärfe, Beschädigung, Schränkung und Bandlauf | Gerader Anriss in gleichmäßigem Restholz. |
| Dicke wird beim Auftrennen wellig | Bandwahl, Spannung, Führung und Vorschub | Gleichmäßiger Schnitt mit geringerer Vorschubbelastung. |
| Werkstück kippt oder dreht | Auflage und Zuführhilfe | Nicht weiterarbeiten, bis die Führung zuverlässig gesichert ist. |
| Ungewöhnliche Schwingung oder Schlag | Bandzustand, Schweißstelle, Beläge und Befestigung | Keine Belastungsprobe mit beschädigtem Band; Ursache beheben lassen. |
Tisch, Parallelanschlag und Schiebeschlitten
Auflagefläche und Bewegungsraum zusammen planen
Eine große Tischplatte hilft wenig, wenn das Werkstück vor oder hinter der Säge abkippt. Plane den tatsächlichen Weg des längsten Teils und passende Auflagen auf Tischhöhe. Bei einer 1.400 mm langen Leiste muss der Werkstückweg in beiden Richtungen frei bleiben. Der Platz für dich, die Absaugung und das Öffnen der Türen kommt hinzu. Ein Fahrwerk braucht im Betrieb einen stabilen, vom Hersteller vorgesehenen Stand.
Der Parallelanschlag sollte nach dem Klemmen nicht seitlich ausweichen. Ein hoher Anschlag unterstützt ein aufrecht stehendes Brett; für kleine oder schmale Teile kann die vorgesehene niedrige Stellung nützlicher sein. Die Anschlagposition muss dabei auch zu Handabstand, Führung und Zuführhilfe passen.
Ein Schiebeschlitten löst eine konkrete Führungsaufgabe
Für wiederholte Querschnitte oder unhandliche Formen kann ein geeigneter Schlitten sinnvoll sein. Er muss die Teile zuverlässig gegen Verdrehen und Kippen halten und darf die Bandverdeckung oder Abschaltung nicht behindern. Vorhandene T-Nuten sind kein ausreichender Passnachweis: Nutprofil, zulässige Befestigung, Weg, Anschlag und Tischbelastung gehören zur Auswahl. Ein selbst gebauter Maschinenumbau wird hier nicht freigegeben.
Holzstämme und mobile Bandsägen richtig einordnen
Rundes Holz braucht eine gesicherte Lage
Ein Rundling kann vom Band gedreht werden. Sein Gewicht allein hält ihn nicht zuverlässig auf dem Tisch. Ein dafür geeigneter Stützwinkel beziehungsweise eine Zuführlade muss das Werkstück gegen Verdrehen sichern. Für große, schwere oder lange Stämme ist eine Tischbandsäge häufig das falsche System: Stammaufnahme, Vorschubweg und Handhabung gehören zu einer Blockbandsäge beziehungsweise einem entsprechend ausgerüsteten Sägedienst.
Auch beim Mieten zählt deshalb das Verfahren: Nenne Durchmesser, Länge, Zustand und gewünschte Brettmaße. Kläre Unterstützung, Spannmittel, Einweisung und geeignete Bänder. Eine normale Tischmaschine zu mieten löst nicht automatisch die Stammführung.
Handbandsäge und fahrbare Tischbandsäge sind verschieden
Bei einer Handbandsäge wird die Maschine am festgelegten Werkstück geführt. Mafell nennt für die Z 5 Ec 305 mm Schnitttiefe, maximal 8 mm breite Bänder und eine schwenkbare Bandseite bis 30°. Das ist ein spezielles System für große Holzquerschnitte und Formen, keine kleine Tischbandsäge ohne Untergestell. Die Arbeitsweise und erforderliche Handhabung sind gesondert zu erlernen.
Ältere Holz-Her-/Protool-Handbandsägen müssen anhand ihres eigenen Typs identifiziert werden. Aus Markenverwandtschaft folgt keine heutige Festool-Band- oder Ersatzteilkompatibilität. Wenn ein Angebot nur „Festool Bandsäge“ nennt, verlange zunächst ein lesbares Typenschild und die zugehörige Anleitung, bevor du es mit einer dokumentierten Maschine vergleichst.
Gebrauchte Bandsägen und alte Ersatzteile beurteilen
Bei Elektra Beckum BAS 315, 450 oder 500, Metabo BS 0633/1638, Inca, Emco Swing, AL-KO und älteren DDR-Maschinen genügt die Baureihe nicht zur Teilebestellung. Sichere Typenschild, Baujahr, Netzvariante und eine passende Teilezeichnung. Rolle, Bandage, Lager, Führung und Schalter können innerhalb einer Reihe geändert worden sein. Bestätige die benötigte Teilenummer vor dem Kauf einer unvollständigen Maschine.
Prüfe sichtbare Risse, starke Korrosion, vollständige Verdeckungen, intakte Tischeinlage, Standfestigkeit und Zustand der Bandagen. Lass die Maschine mit geschlossenen Verdeckungen und durch eine kundige Person vorführen. Ein mitgeliefertes neues Band ist nützlicher für die Schnittprobe als die Aussage, die Säge habe früher gut funktioniert. Elektrische Mängel oder fehlende Schutzeinrichtungen sind keine Verhandlung über etwas Kosmetik.
Auch bei Hema, Panhans, Kölle, Centauro, Flottjet, Pehaka, Jet, Bernardo, Holzkraft oder einem Angebot von Maschinenhandel Meyer ist der konkrete Typ der Ausgangspunkt. Herstellername und Händlername belegen weder Kapazität noch Wartungszustand. Eine nicht eindeutig identifizierte Kurzbezeichnung wie ST35 reicht für ein technisches Urteil nicht aus.
Vergleiche den Gesamtaufwand: Maschine, sicheres Transportieren und Einbringen, passende Absaugung, notwendige Verschleißteile, Bänder, Auflagen und eventuell fachliche Instandsetzung. Alte Neupreise der BAS 450 oder BAS 500 sagen darüber wenig aus. Ein günstiges schweres Gerät kann bei ungeklärtem Transport und fehlenden Teilen die aufwendigere Lösung sein.
Rechner für die Werkstatt
Plattenzuschnitt berechnen
Prüfe, wie viele gleiche Rechtecke auf eine Platte passen und ob gedrehte Teile mehr Fläche nutzen.
Beispiele aus der Praxis
180 mm Buche auftrennen
Das Brett ist 180 mm breit und 30 mm dick. Flach sägt es eine kleine Maschine; hochkant zum Auftrennen braucht es 180 mm Höhe. Eine 170-mm-Maschine scheidet geometrisch aus. Bei einer nominell 205-mm-Maschine bleiben 25 mm Höhenreserve, doch Band, sichere Auflage und Schnittprobe entscheiden weiterhin über die Eignung.
Vier dünne Brettchen aus 32 mm Material
Bei beispielhaft 1,2 mm tatsächlicher Schnittfuge kosten drei Trennschnitte zusammen 3,6 mm. Es bleiben rechnerisch 28,4 mm, also 7,1 mm pro Brettchen vor jeder Plan- und Hobelzugabe. Vier fertige 7-mm-Brettchen wären damit kein verlässlicher Plan. Miss die reale Fuge am Probestück und plane die nötige Nacharbeit ein.
Kleine Kurven oder große Bohlen?
Eine Werkstatt baut überwiegend 18-mm-Konturen und braucht zweimal im Jahr 300-mm-Auftrennhöhe. Vergleiche eine handliche Maschine plus Sägedienst mit einer großen Standmaschine. Notiere dafür nicht nur den Kaufpreis, sondern den dauerhaft belegten Arbeitsraum, Transport, Absaugung und die Bandwechsel zwischen den sehr unterschiedlichen Aufgaben.
Häufige Fragen
Ist die BAS 318 DNB stärker als die WNB?
Für die geöffneten Herstellerdaten sind Aufnahme- und Abgabeleistung sowie Schnittmaße gleich. Der wesentliche dokumentierte Unterschied ist die Netzspannung: 220–240 V bei WNB und 380–415 V bei DNB. Wähle die passende Anschlussvariante, ohne daraus eine höhere Schnitthöhe abzuleiten.
Schafft eine 350er Bandsäge 350 mm Schnitthöhe?
Das folgt nicht aus dem Namen. Die Zahl kann zur Bau- oder Radgröße gehören. Prüfe ausdrücklich Schnitthöhe und Durchlassbreite der konkreten Version; bei der SABRE 350 sind unterschiedliche Veröffentlichungsstände besonders sorgfältig abzugleichen.
Ist ein möglichst breites Sägeband immer besser?
Für gerade Schnitte kann ein geeignetes breiteres Band helfen. Enge Kurven verlangen ein schmaleres Band. Die zulässige Breite, Dicke und Spannung der Maschine begrenzen die Auswahl; ein übergroßes Band ersetzt keine stabilere Maschine.
Kann ich beim Verlaufen das Holz einfach zurückziehen?
Ziehe das Werkstück während des laufenden Sägevorgangs nicht zurück. Stoppe die Maschine, warte den Stillstand ab und kläre die Ursache beziehungsweise das vorgesehene Vorgehen. Ein klemmender Schnitt wird nicht durch seitliches Verdrehen unter Kraft korrigiert.
Quellen und weiterführende Informationen
- Metabo Bandsägen: BAS 261 und BAS 318
- Metabo BAS 318 WNB, technische Daten
- Metabo BAS 318 DNB, technische Daten
- Metabo Band 0909057175 und kompatible Maschinen
- Record Power BS250: Supportdaten
- Record Power SABRE 250
- Record Power SABRE 350, EU-Produktseite
- Record Power SABRE 450, EU-Produktseite
- Record Power Katalog 2012/13: BS300E und BS350S
- Record Power BS400: Supportdaten
- Hammer N2-35: Herstellerbroschüre
- Hammer N3800/N4400: Originalanleitung, Mai 2025
- Felder FB510: Herstelleranleitung, technische Tabelle Seite 12
- Makita LB1200F: Produkt- und Zubehördaten
- Scheppach BASA3, Artikel 59015019969
- Scheppach BASA4, Artikel 5901504902
- Mafell Z5 Ec: Herstellerdaten
- BGHM: Arbeiten an Bandsägemaschinen
Weiterlesen zum Thema
Tischkreissäge auswählen: Anschlag, Schlitten und Platzbedarf

Kappsäge auswählen: Kapazität, Genauigkeit und Modellunterschiede
Handkreissäge auswählen: Schnitttiefe, Führung und Bauart