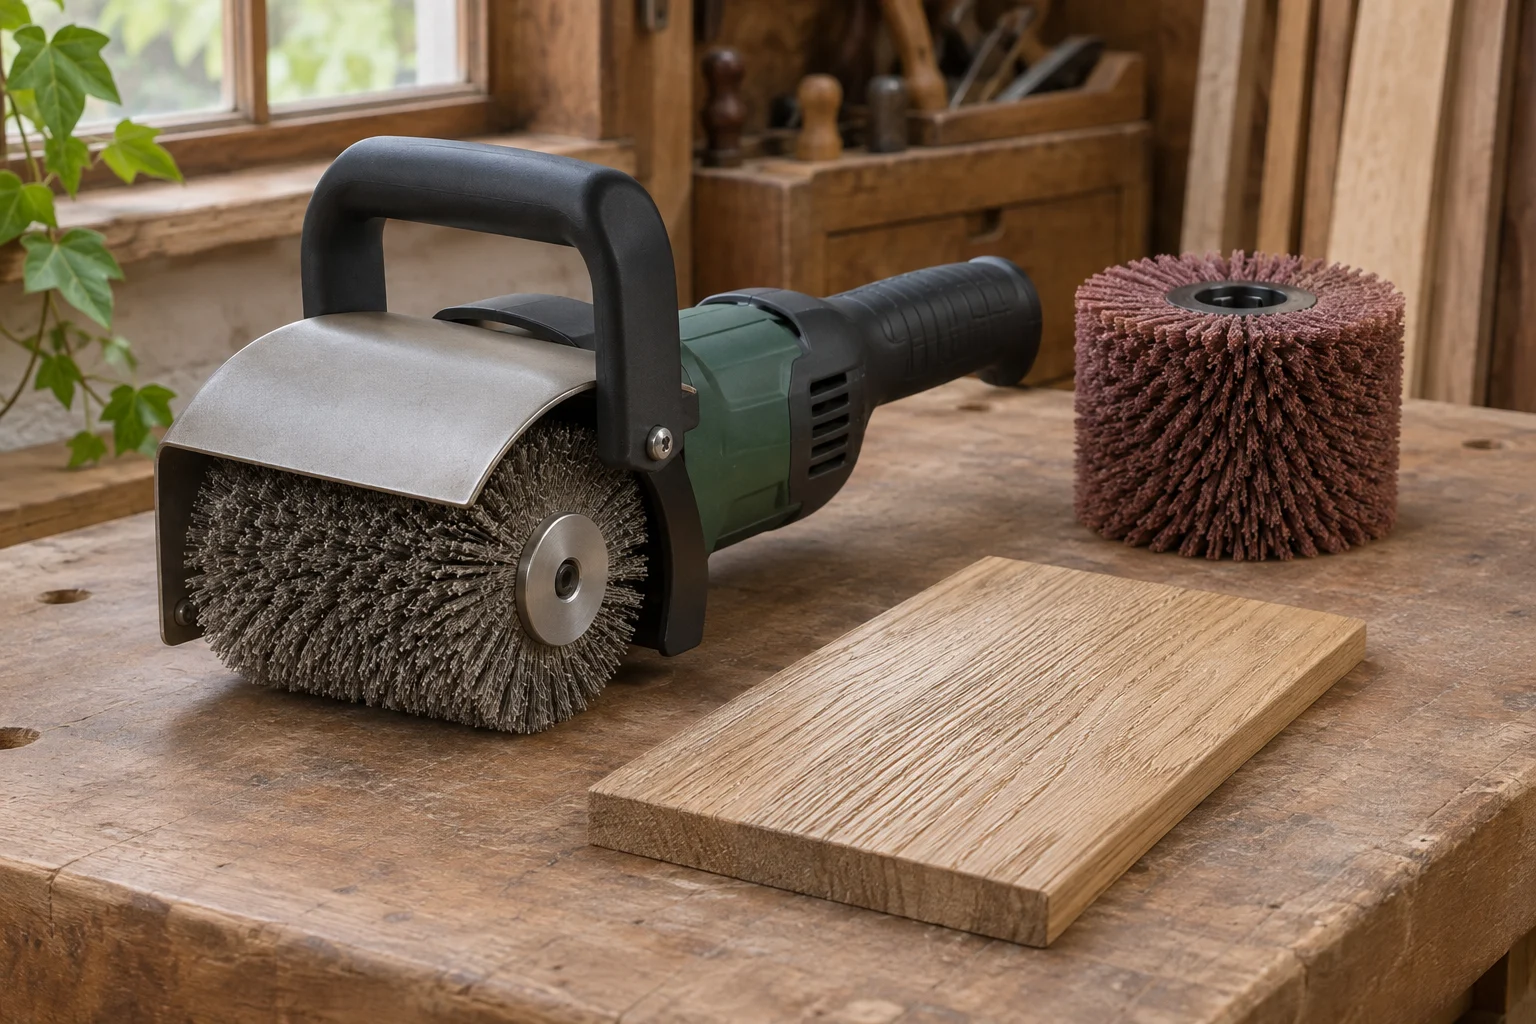
Zylinderschleifer: Flächen gleichmäßig auf Dicke schleifen
Ein Zylinderschleifer führt das Werkstück unter einer mit Schleifmittel belegten Walze hindurch. Er eignet sich zum gleichmäßigen Nachschleifen vorbereiteter Flächen und für Holz, bei dem ein Messerhobel zu Ausrissen neigt. Ob er dein gewünschtes Maß wirklich hält, zeigen Probestücke und Messungen über die ganze Fläche – die Digitalanzeige allein reicht dafür nicht.
Weitere Informationen und passende Links
Was eine Zylinderschleifmaschine leistet
Drum Sander bedeutet nicht Spindelschleifer
Beim hier gemeinten Drum Sander liegt eine breite Schleifwalze über einem Vorschubband. Das Holz wird unter der Walze hindurchtransportiert. Eine senkrechte Schleifspindel für Innenkurven gehört dagegen zur Familie der Spindel- und Tellerschleifer. Beide verwenden zylindrische Schleifflächen, lösen aber verschiedene Aufgaben.
Die Durchlaufmaschine kann beispielsweise Hobelspuren aus Leimholz entfernen, mehrere vorbereitete Brettchen auf ein gemeinsames Endmaß bringen oder empfindliche Holzarten mit kleinen Abträgen bearbeiten. Der Zeitgewinn entsteht vor allem bei wiederkehrenden Flächen. Für ein einzelnes Brett lohnt es sich häufig eher, den Zuschnitt und das Hobeln sorgfältig vorzubereiten und den letzten Schliff mit einer handgeführten Maschine zu erledigen.
Glatt, gleich dick und eben sind drei verschiedene Ergebnisse
Eine Fläche kann sich glatt anfühlen und trotzdem gewölbt sein. Zwei gegenüberliegende Flächen können über weite Bereiche ungefähr gleich weit auseinanderliegen, obwohl das Brett insgesamt gebogen ist. Der Zylinderschleifer arbeitet bezogen auf die Auflage auf seinem Vorschubband. Verzieht oder bewegt sich das Werkstück unter Druck, kann das Ergebnis nach der Entlastung wieder anders aussehen.
Für ein verzogenes Massivbrett ist deshalb meist zuerst eine verlässliche Bezugsfläche nötig. Das übernimmt bei geeignetem Material ein Abricht- und Dickenhobel. Ein Zylinderschleifer ist keine pauschale Lösung für ein Brett, das auf dem Tisch kippelt oder unter den Druckrollen federt.
Zylinder, Doppelzylinder oder Breitband?
Die Konstruktion bestimmt Abtrag und Arbeitsablauf
Bei einer einzelnen Schleifwalze wechselst du das Schleifmittel, wenn eine feinere Stufe nötig ist. Zwei hintereinander angeordnete Walzen können unterschiedliche Körnungen tragen. Dabei müssen Höhe und Abtrag zueinander passen: Die zweite Walze ist kein Freibrief für groben Vorschliff mit der ersten. Ein Wechsel der Papierdicke verändert die wirksame Geometrie.
Eine Breitbandmaschine arbeitet mit einem breiten umlaufenden Schleifband. Je nach Ausführung stehen Kontaktwalzen, Schleifschuhe oder mehrere Aggregate zur Verfügung. Ein Kalibrieraggregat und ein feinfühliger Furnierschliff sind unterschiedliche Ausstattungsfragen. Der Begriff Breitbandschleifer allein sagt deshalb noch nicht, ob eine Maschine für dünne Instrumententeile, Massivholzserien oder lackierte Flächen passt.
Für die kleine Werkstatt zählt der gesamte Ablauf
Ein kompakter Zylinderschleifer kann sich für regelmäßig gefertigte Schneidebretter lohnen, wenn er nur noch die vorbereiteten Flächen nacharbeitet. Muss er jedes Mal mehrere Millimeter Leimversatz und grobe Unebenheiten entfernen, steigen Zeit, Wärme und Schleifmittelverbrauch. Für Serien kleiner Spielzeugteile ist wiederum die minimale Werkstücklänge oft entscheidender als die maximale Breite.
| Bauart | Typischer Nutzen | Vor dem Kauf klären |
|---|---|---|
| Einzylinder, seitlich offen | Kompakte Maschine, teilweise doppelte Breite in zwei Durchgängen | Übergang zwischen den Durchgängen und Ausrichtung |
| Geschlossene Doppelzylindermaschine | Mehr Arbeitsbreite und zwei Schleifstufen in einem Durchlauf | Mindestlänge, Platz, Absaugung und Netzanschluss |
| Breitbandmaschine | Passende Aggregate für Kalibrieren oder feinen Flächenschliff | Konkrete Aggregatausstattung, Mindestdicke, Band und Drucksystem |
| Schleifdienst | Wenige große oder anspruchsvolle Teile | Annahmemaße, gewünschte Toleranz, Bearbeitungszugabe |
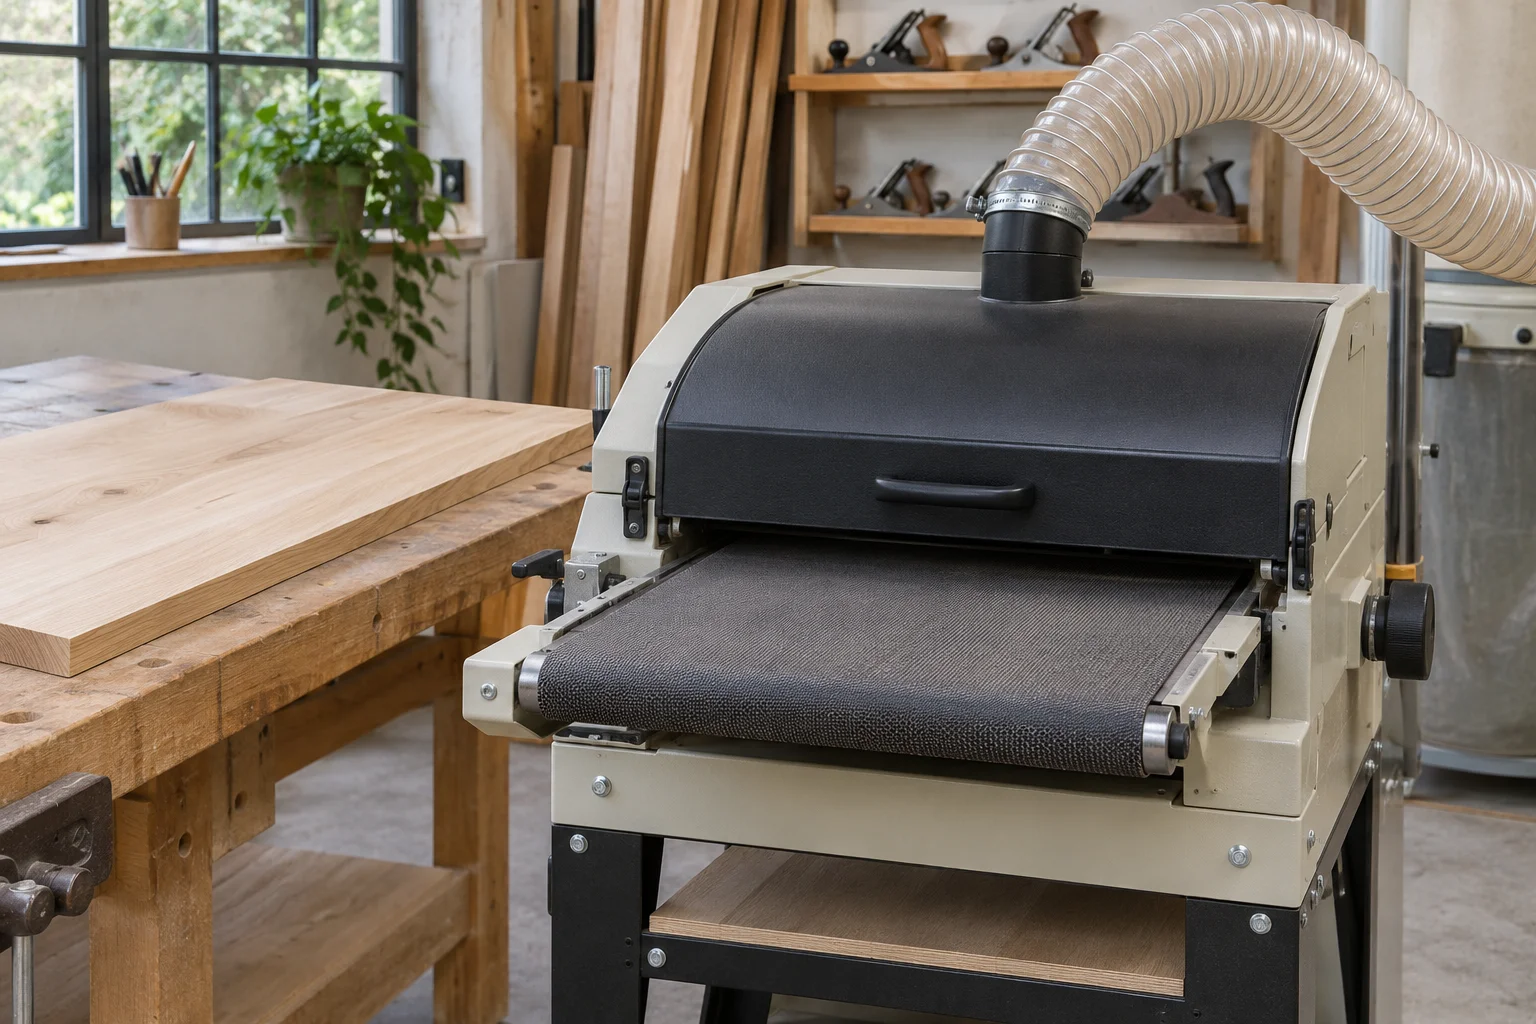
JET 22-44OSC, DDS-225 und Laguna 16-32 einordnen
JET 22-44OSC ist nicht einfach ein anderer Name für 22-44 Plus
Das OSC-Modell besitzt eine zuschaltbare seitliche Oszillation der Schleifeinheit. Die Originalanleitung beschreibt außerdem eine besondere Vorschubbedingung für diesen Betriebsmodus. Deshalb darfst du Bedienhinweise eines 22-44 Plus ohne Oszillation nicht ungeprüft übernehmen. Eine Verkaufsanzeige mit lediglich „JET 22-44“ ist für die Identifikation zu ungenau.
Die geöffnete amerikanische OSC-Anleitung von 2016 nennt 44 Zoll maximale Breite in zwei Durchgängen und 115 V für genau diese Ausführung. Das belegt das offene Maschinenkonzept, aber keine elektrischen Daten einer europäischen Gebrauchtmaschine. Für deren Anschluss und Ersatzteile sind Typenschild, Seriennummer und passende regionale Dokumentation maßgeblich.
DDS-225: größere Breite, aber auch größere Mindestlänge
Der europäische JET-Katalog von 2024 nennt für den DDS-225-T 635 mm Schleifbreite, mindestens 230 mm Werkstücklänge, 332 kg Gewicht, 400 V und zwei 100-mm-Absauganschlüsse. Das ist eine andere Größenordnung als ein kleiner offener Einzylinderschleifer. Ein 150 mm langes Spielzeugbrettchen wird dadurch nicht direkt bearbeitbar, nur weil die Maschine breit und schwer ist.
Die beiden Walzen lassen sich für aufeinanderfolgende Schleifstufen nutzen. Für eine Kaufentscheidung solltest du dir nicht nur eine große Platte vorführen lassen, sondern auch das kleinste tatsächlich geplante Teil innerhalb der freigegebenen Grenzen. Plane den Transport bis zum Aufstellort ein: Eine Türöffnung und eine enge Kurve im Flur können wichtiger sein als die freie Bodenfläche im Raum.
Laguna 16-32 und Bernardo ZSM 460 DC nach Werkstücken vergleichen
Die Laguna 16-32 gehört zur seitlich offenen Bauart. Die Herstellerunterlagen nennen 16 Zoll Walzenbreite und bis zu 32 Zoll in zwei Durchgängen, rechnerisch etwa 406 und 813 mm. Ein einzelner 500 mm breiter Instrumentenrohling benötigt hier also zwei Durchgänge, während ein 300 mm breites Schneidebrett in die einfache Breite fällt.
Beim Vergleich mit einer Bernardo ZSM 460 DC sind genau diese drei Fragen zuerst zu beantworten: Passt dein übliches Brett in einen Durchgang, welche Mindestdicke ist freigegeben und wie wird beim breiten Werkstück der Übergang vermieden? Lass dir die aktuelle Bernardo-Ausführung mit ihrem eigenen Datenblatt und einem breiten Probestück zeigen. Ohne belastbare Unterlage wäre ein zahlenbasierter Siegervergleich unseriös. Eine integrierte Absaugung oder ein Fahrwerk kann im kleinen Raum nützlich sein; beides ersetzt weder einen guten Probeschliff noch die Prüfung des tatsächlich benötigten Luftstroms.
Doppelte Breite ist mit zusätzlicher Einrichtung verbunden
Der zweite Durchgang kann eine Stufe sichtbar machen
Bei einer offenen Maschine wird die noch unbearbeitete Seite des breiten Werkstücks anschließend unter die Walze geführt. In der überlappenden Zone treffen beide Bearbeitungen aufeinander. Sind Walze und Auflage nicht für diesen Betrieb eingerichtet, entsteht dort eine fühlbare Linie oder ein Höhenunterschied.
Laguna sieht bei der 16-32 dafür eine eigene Umschaltung der Ausrichtung vor. JET beschreibt beim 22-44OSC ebenfalls eine besondere Abstimmung für breites Material. Das ist modellabhängig. Richte nicht irgendeine beliebige Maschine absichtlich schief ein, nur weil bei einem anderen Gerät eine solche Korrektur vorgesehen ist.
Ein Probestück muss die spätere Breite haben
Ein schmales Brett prüft nur einen Teil der Walze. Für ein später 600 mm breites Bauteil sollte der Probeschliff die gleiche Durchlaufart und eine vergleichbare Breite haben. Markiere die Werkstückseite, messe beide Ränder und die Überlappung und kontrolliere zusätzlich mit einem geraden Lineal. Erst wenn die Anordnung überzeugt, bearbeitest du die fertige Platte.
Nach der breiten Bearbeitung kann die normale Einstellung für schmale Teile wieder nötig sein. Halte deshalb getrennt fest, welche Stellung zur einfachen und welche zur doppelten Arbeitsbreite gehört. Eine Maschinenanzeige, die nur die Höhe zeigt, sagt nichts über diese seitliche Ausrichtung aus.
Dünnes Holz und Furnier: die Grenzen zuerst prüfen
Eine Mindestdicke von 0,8 mm deckt kein loses 0,5-mm-Furnier ab
Für die Laguna 16-32 nennt die amerikanische Anleitung 1/32 Zoll Mindestdicke, ungefähr 0,79 mm. Wer 0,7 mm starkes loses Furnier auf 0,5 mm schleifen möchte, liegt bereits vor dem Schleifen darunter. Das ist keine Aufgabe, die sich mit einer besonders kleinen Zustellung automatisch freigeben lässt. Auch eine selbst gebaute Unterlage macht die erforderliche sichere Führung nicht von allein gegeben.
Für solche dünnen Blätter kommen ein entsprechend ausgewiesenes Furnierschleifverfahren, ein dafür eingerichteter Betrieb oder bereits passend kalibriertes Material infrage. Wenn ein Hersteller einen speziellen Träger für dünne Teile ausdrücklich vorsieht, müssen dessen Grenzen und Sicherung mit berücksichtigt werden. Ohne diese Grundlage sollte loses Furnier nicht durch den Vorschub gezogen werden.
Instrumentenholz verlangt eine definierte Toleranz
Bei 2 oder 3 mm starken Plättchen kann ein Durchlaufschleifer sinnvoll sein, sofern Mindestlänge, Mindestdicke und Führung passen. Für die Forderung „auf ein Zehntel genau“ brauchst du aber zunächst eine Definition: Soll der Mittelwert 3,0 mm betragen, darf jeder Messpunkt höchstens 0,1 mm abweichen oder darf die gesamte Spannweite nur 0,1 mm sein? Diese Anforderungen sind nicht gleich.
Eine Anzeige mit Zehntelmillimeterauflösung garantiert keine entsprechende Gleichmäßigkeit der Holzfläche. Ausrichtung, Schleifmittel, Vorschubband, Andruck, Holzbewegung und Messverfahren beeinflussen das Ergebnis. Verlange deshalb einen Probeschliff mit deinem Holz und deiner Zielstärke. Ein grobes Massivholzbrett ist kein Nachweis für ein dünnes Instrumentenbauteil.
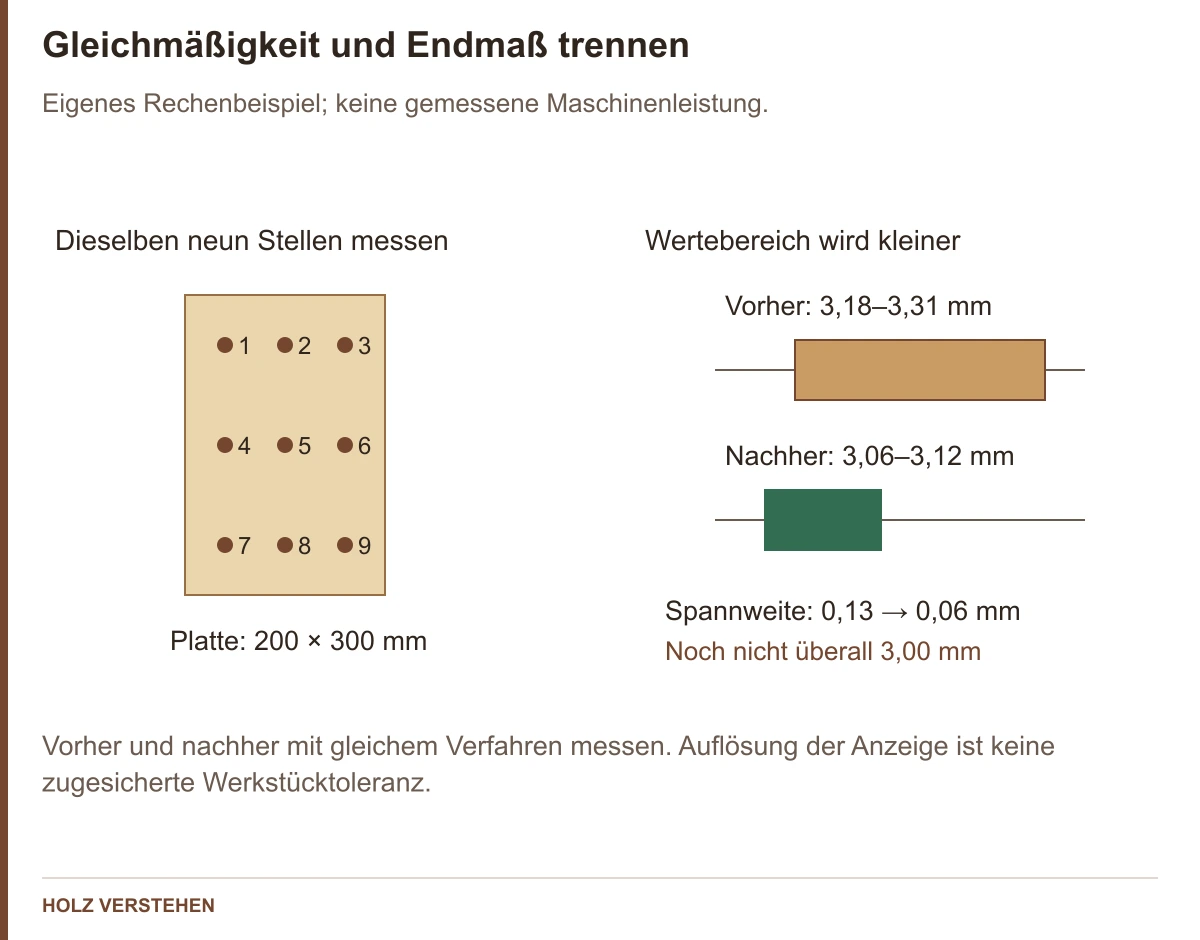
Eigener Messplan für eine Platte von 200 × 300 mm
Teile die Fläche gedanklich in drei Reihen und drei Spalten und markiere neun Messstellen mit Abstand zum Rand. Messe vor der Bearbeitung an allen Punkten mit einem geeigneten Dickenmessgerät und möglichst gleicher Messkraft. Notiere zusätzlich Vorderseite, Faserrichtung und Durchlaufrichtung. Nach einem kleinen Bearbeitungsschritt misst du dieselben Stellen erneut.
Angenommen, die Werte liegen zuerst zwischen 3,18 und 3,31 mm und später zwischen 3,06 und 3,12 mm. Die Spannweite ist dann von 0,13 auf 0,06 mm gesunken; die Platte ist aber noch nicht überall 3,00 mm dick. Diese getrennte Betrachtung verhindert, dass eine bessere Gleichmäßigkeit mit erreichtem Endmaß verwechselt wird. Die Zahlen sind ein Rechenbeispiel, keine gemessene Maschinenleistung.
Schleifmittel, Vorschub und Wärme sinnvoll abstimmen
Der Schleifstreifen muss gleichmäßig und fest sitzen
Eine überlappende Wicklung erzeugt lokal einen größeren wirksamen Durchmesser. Ein loser Streifen kann wandern oder beschädigt werden. Verwende deshalb die vorgesehenen Maße, Endzuschnitte und Spannstellen. Bei Wechseln wird die Maschine stillgesetzt und vom Netz getrennt; nach dem Wechsel ist die wirksame Höhe neu zu beurteilen.
Grobe Vorarbeit und Endschliff brauchen unterschiedliche Körnungen. Entferne Leimreste und große Unebenheiten vorher mit einem geeigneten Verfahren, statt das feine Papier damit zuzusetzen. Wenn ein langer Streifen nur an einer schmalen Stelle verschleißt, verteile geeignete Werkstücke bei getrennten Durchgängen über die nutzbare Breite. Die Teile müssen dabei weiterhin sicher geführt werden.
Mehr Abtrag pro Durchgang spart nicht zwangsläufig Zeit
Starke Zustellung belastet den Antrieb und erhöht die Wärmeentwicklung. Ein sehr langsamer Vorschub hält das Holz lange an derselben Schleifzone. Beides kann ein ungünstiges Schliffbild fördern. Reduziere bei Brandspuren zuerst die Belastung, kontrolliere den Zustand des Schleifmittels und die Absaugung und passe den Vorschub innerhalb der Vorgaben an. Ein verschmutztes Papier wird durch langsameres Arbeiten nicht wieder scharf.
Bei einer kleinen Serie lohnt ein einfaches Arbeitsblatt: Holzart, Ausgangsdicke, Körnungsfolge, Anzahl der Durchgänge und gemessene Enddicke. Damit kannst du bei der nächsten Serie an einer nachvollziehbaren Einstellung beginnen. Übertrage die Werte trotzdem nicht blind auf breitere, harzigere oder erheblich härtere Teile.
Platz und Absaugung gehören zur Maschinenwahl
Ein 18-m²-Raum braucht einen freien Durchlaufweg
Die Stellfläche der Maschine ist nur ein Teil des Platzbedarfs. Ein 1.000 mm langes Brett muss vor dem Einlauf und nach dem Auslauf unterstützt werden können. Zeichne die Maschine, diese Bewegungsflächen, den Standort der Absaugung und deinen Weg zur Auslaufseite in den Raumplan. Eine fahrbare Maschine hilft nur, wenn sie am Einsatzort stabil steht und Schlauch sowie Kabel nicht im Weg liegen.
Ein passender Schlauchdurchmesser beweist noch keine ausreichende Absaugung
Die Laguna-Anleitung verlangt für die beschriebene 16-32 einen Absauger mit mindestens 600 CFM, rechnerisch etwa 1.020 m³/h, und nennt einen 4-Zoll-Anschluss. Diese Größenordnung zeigt, warum ein kleiner Werkstattsauger nicht allein durch einen Adapter zur geeigneten Absauganlage wird. Maßgeblich sind die Vorgaben deiner tatsächlichen Maschinenvariante und der verfügbare Volumenstrom am Anschluss.
Reduzierungen, lange Schläuche und enge Bögen verändern den Luftstrom. Eine Angabe für freien Luftdurchsatz ist nicht automatisch die Leistung an der Schleifhaube. Lass die Zusammenstellung bei Bedarf vom Maschinen- und Absauganbieter beurteilen; der Staubbehälter einer vorhandenen Anlage allein sagt nichts über ihre Eignung.
Gebrauchte Breitbandmaschinen und Bütfering
Servicezuordnung und Maschinenzustand getrennt klären
HOMAG erklärt, den Service einschließlich Ersatzteilen für unter BÜTFERING und HOMAG gelieferte Schleifmaschinen weiter anzubieten. Für neue Schleiftechnik verweist HOMAG auf die Partnerschaft mit Heesemann. Das ist eine konkrete Anlaufstelle, aber keine Zusage, dass jedes historische Teil sofort verfügbar ist. Nenne Typ, Baujahr, Seriennummer und die betroffene Baugruppe.
Bei einer gebrauchten Bütfering-Maschine solltest du vor dem Kauf einen passenden Probeschliff und eine fachkundige Zustandsprüfung vereinbaren. Frage nach der vorhandenen Aggregatfolge, den tatsächlich verwendeten Bandmaßen, Zustand des Vorschubbandes, Andrucksystem, Bandführung, Schutzfunktionen und Wartungsunterlagen. Ein bekanntes Fabrikat ersetzt keine Prüfung einer verschlissenen Maschine.
Ein Schleifauftrag kann die bessere erste Investition sein
Für wenige große oder dünne Teile kann ein Betrieb mit passender Maschine die Aufgabe übernehmen. Übergebe keine bloße Bitte um „glatt schleifen“, sondern Material, fertige Länge und Breite, Ausgangsdicke, Sollmaß, zulässige Abweichung und gewünschte Oberflächenseite. Kläre außerdem, ob dein Werkstück die Mindestmaße erfüllt. Erst dann lassen sich Aufwand und Ergebnis sinnvoll vergleichen.
Beispiele aus der Praxis
Schneidebretter aus einer kleinen Serie
Vergleiche den Engpass: Sind die verleimten Rohlinge bereits eben und nahezu gleich dick, kann der Zylinderschleifer die wiederholte Nacharbeit übernehmen. Sind die Rohlinge unterschiedlich krumm, behebst du zuerst Zuschnitt, Verleimung und Vorbereitung. Ein sorgfältiger Rohling spart an der Schleifmaschine häufig mehr Zeit als eine aggressivere Einstellung.
Spielzeugteile mit 150 mm Länge
Stelle die spätere Teilelänge vor dem Maschinenkauf der Mindestlänge gegenüber. Eine DDS-225-T mit 230 mm Mindestlänge ist für diese Einzelteile nicht direkt passend. Bearbeite geeignete längere Rohlinge vor der Aufteilung oder wähle ein ausdrücklich für die kleinen Teile geeignetes Verfahren. Schiebe kurze Teile nicht mit den Fingern unter die Walzen.
Häufige Fragen
Kann ich einen Dickenhobel vollständig durch einen Zylinderschleifer ersetzen?
Für manche empfindlichen Holzarten und kleine Abträge kann der Schleifer den Endschritt übernehmen. Größere Dickenunterschiede und eine fehlende Bezugsfläche sind jedoch andere Aufgaben. Plane die Bearbeitung vom Rohholz bis zum Endmaß und nicht nur nach der letzten sichtbaren Oberfläche.
Brauche ich für 500 mm breite Teile eine 500-mm-Walze?
Nicht zwingend: Eine seitlich offene Maschine kann größere Breiten in zwei Durchgängen bearbeiten, wenn sie dafür ausgelegt ist. Dafür kommen Ausrichtung, Übergang und mehr Bearbeitungszeit hinzu. Bei regelmäßigen breiten Teilen kann eine entsprechende einfache Arbeitsbreite praktischer sein.
Warum sind die Brettenden dünner als die Mitte?
Mögliche Ursachen sind veränderte Auflage beim Ein- oder Auslaufen, Kippen des Werkstücks oder eine unpassende Druckrolleneinstellung. Prüfe zuerst Werkstückunterstützung und das dokumentierte Maschinen-Setup. Die Anzeige einfach höher zu stellen korrigiert den unterschiedlichen Abtrag über die Länge nicht.
Quellen und weiterführende Informationen
Weiterlesen zum Thema

Abricht- und Dickenhobel auswählen und einstellen

Lackfräse: sinnvoll einsetzen und Metabo-Modelle vergleichen
Exzenterschleifer auswählen: Hub, Teller und Antrieb